Wie funktioniert ein Extruder?

Ein kleines Granulatkorn,
eine ganze Welt.

Wasserrohr, Fensterprofil, Kabelmantel, Verpackungsfolie … Hinter allen steht dieselbe Grundidee: das Material aufbereiten, durch ein Werkzeug pressen und ihm eine kontinuierliche Form geben.

Schauen wir in den Extruder hinein. Gemeinsam sehen wir, was er tut, welcher Typ wo eingesetzt wird und wie sein Motor arbeitet.

Den Weg des Materials entdecken

Fachbegriffe erklärt. Animierte Zeichnungen. Ihr eigenes Tempo.

Granulat
Rohr
Folie
Profil
Eine Verfahrensfamilie. Ganz unterschiedliche Produkte.

Kontinuierlich formen.

Drückt man Knete durch ein geformtes Loch, entsteht ein langer Stern oder Zylinder. Die Grundidee der Extrusion ist ähnlich. In der Industrie wird Material mit kontrollierter Kraft durch eine formgebende Öffnung gepresst, das „Werkzeug“ oder die Düse.

Der Extruder ist die Maschine, die diese Arbeit leistet. Hauptbeispiel dieses Leitfadens ist der Schnecken-Thermoplastextruder: Er nimmt kleine Kunststoffkörner auf, schmilzt und homogenisiert sie und fördert sie zum Werkzeug. Bei Kautschuk, Lebensmitteln, Keramik und Metall wird dieselbe Formgebungsidee mit anderer Aufbereitung und anderen Maschinenanordnungen umgesetzt.

Unterschied zum Spritzgießen: Ein Extruder erzeugt in der Regel einen kontinuierlichen Querschnitt. Beim Spritzgießen wird ein geschlossenes Werkzeug zyklisch gefüllt, sodass Einzelteile entstehen. Produkte wie Flaschen und Schalen können nach der Extrusion eine weitere Umformung benötigen.

Vom Granulat zum Produkt: Was passiert im Inneren?

Wählen Sie einen der sechs Schritte. Verfolgen Sie den zugehörigen Bereich in der Zeichnung und öffnen Sie die Details in Ihrem eigenen Tempo. Beispiel: Einschnecken-Thermoplastextruder mit drei Zonen.

Schnittansicht der Maschine
Schnitt durch einen Einschneckenextruder und der Weg des Materials von links nach rechtsDer Motor links dreht die Schnecke. Das Granulat gelangt über den Einfülltrichter hinein und durchläuft Einzugs-, Aufschmelz- und Meteringzone. Die Schmelze tritt rechts aus dem Werkzeug aus und wird gekühlt. Pfeile zeigen die Richtung des Materials; die Schnecke dreht sich um ihre eigene Achse.EinfülltrichterMotorGetriebeHeizen / KühlenFilter*WerkzeugKühlungProduktEinzugAufschmelzen / ÜbergangMetering* Filter- und Werkzeuganordnung hängen von der Anwendung ab. Nicht maßstäblich.

Auf schmalen Bildschirmen können Sie die Zeichnung seitlich verschieben. Bei Auswahl eines Schritts wird der zugehörige Bereich sichtbar.

Einziehen: das richtige Material in der richtigen Menge

Granulat oder Pulver gelangt über den Einfülltrichter in den Zylinder. Manche Harze werden vorher getrocknet; Farben und Additive werden dosiert zugegeben. Eine gekühlte Einzugsöffnung kann verhindern, dass das Material am Eintritt anklebt.

Gehen wir etwas tiefer

Warum ergeben zwei gleich aussehende Granulate nicht dasselbe Produkt?

Der Trichter dient nur als Vorrat. Ein gravimetrischer Dosierer wiegt dagegen und regelt den Durchsatz in kg/h. Wird bei einem feuchteempfindlichen Harz die nötige Trocknung ausgelassen, können Blasen im Produkt und ein Abbau des Materials die Folge sein.

  1. EINGANG / BAUTEILHarz und Additive werden richtig gewählt
  2. WAS IM PROZESS GESCHIEHTDosierrate und Feuchte werden kontrolliert
  3. WIRKUNG IM PRODUKTFarbe, Beständigkeit und Oberfläche bleiben gleichmäßig

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

Rohstoff: Granulat, Pulver oder MahlgutDie Form des Korns sagt nichts über die Identität des Werkstoffs.
Was ist das?
Granulat ist die Form kleiner Körner. Das Polymer sind die langen Molekülketten, aus denen dieses Korn besteht. Unter „Harz“ versteht man in den meisten Kunststoffprozessen diesen polymerbasierten Rohstoff.
Woher kommt es, woraus besteht es?
Neuware kommt vom Polymerhersteller, fertige Mischungen vom Compoundeur, gereinigtes Mahlgut oder Regranulat aus der Recyclinganlage. PVC kann auch als pulverförmiger Dryblend zugeführt werden.
Was bewirkt es im Inneren?
Der Polymertyp bestimmt das Fließverhalten und die grundlegenden Eigenschaften des Produkts. Selbst Rohr- und Folientypen derselben PE-Familie können sich unterscheiden. Die enthaltenen Additive sind mit bloßem Auge oft nicht erkennbar.
Was bemerkt der Endnutzer?
Ob ein Beutel leicht reißt, ein Rohr unter Last standhält oder ein Mantel flexibel ist, lässt sich nicht allein mit der Farbe des Korns erklären; es hängt mit der Werkstoffklasse zusammen.
Was muss man mitbedenken?
Sackaufdruck, Produktcode, technisches Datenblatt und Chargeninformation werden gemeinsam gelesen. Selbst ein als „reines Harz“ verkaufter Werkstoff kann das Stabilisatorpaket des Herstellers enthalten.
Trichter und DosiergerätLagern ist das eine, die richtige Menge abzugeben das andere.
Was ist das?
Der Trichter ist der Behälter, der den Werkstoff am Einzug bereithält. Das Dosiergerät ist ein Zuführmechanismus wie eine kleine Schnecke, eine Vibrationsrinne oder eine Flüssigkeitspumpe, der eine bestimmte Menge aus diesem Behälter entnimmt.
Woher kommt es, woraus besteht es?
Der Behälter besteht meist aus Stahlblech. Gravimetrische Systeme haben Wägezellen, die Gewichtsänderungen in ein elektrisches Signal umwandeln. Für das Hauptharz und die Additive können getrennte Dosierer eingesetzt werden.
Was bewirkt es im Inneren?
Volumetrische Dosierung zielt auf ein bestimmtes Volumen, gravimetrische auf die Masse. Eine Differentialdosierwaage zum Beispiel berechnet aus der Gewichtsabnahme des Behälters den Wert in kg/h.
Was bemerkt der Endnutzer?
Schwankt der Additivanteil, kann zwischen Anfang und Ende einer Rolle ein Unterschied in Farbe oder Verhalten entstehen. Eine gleichmäßige Dosierung hilft, Unterschiede zwischen Chargen zu verringern.
Was muss man mitbedenken?
Brückenbildung, Verstopfungen im Behälter und Vibrationen, die die Wägung stören, werden geprüft. kg/h und Volumen pro Stunde sind nicht dasselbe Maß; die Schüttdichte von Mahlgut kann sich von der des Granulats unterscheiden.
Trockner und MaterialfördersystemAuch ein außen trocken wirkendes Granulat kann innen Feuchtigkeit enthalten.
Was ist das?
Der Trockner führt Luft mit geeigneter Temperatur und Trockenheit durch das Harz. Ein Vakuumförderer transportiert den Werkstoff dagegen durch Rohrleitungen; nicht jedes Fördergerät ist ein Trockner.
Woher kommt es, woraus besteht es?
Ein Trocknungssystem besteht aus Behälter, Heizung, Luftkreislauf und je nach Bauart aus Elementen zur Entfeuchtung. Feuchtigkeit kann der Werkstoff aus der Lagerluft oder aus der Wäsche beim Recycling aufnehmen.
Was bewirkt es im Inneren?
Bei feuchtigkeitsaufnehmenden Werkstoffen wie PET und PA werden die Trocknungsbedingungen des Lieferanten eingehalten. Bei manchen Polymeren kann Wasser bei Schmelzetemperatur die Ketten spalten; das nennt man Hydrolyse.
Was bemerkt der Endnutzer?
Blasen und Oberflächenschlieren können sichtbar werden; manchmal gehen mechanische Eigenschaften verloren, obwohl die Oberfläche einwandfrei aussieht. Nachträgliches Kühlen verbindet gespaltene Molekülketten nicht wieder.
Was muss man mitbedenken?
Temperatur, Dauer, Luftmenge und Lufttrockenheit sind gemeinsam entscheidend. Dass die Anzeige passend aussieht, beweist allein noch nicht, dass das Granulat die Zielfeuchte erreicht hat.

Lehrbeispiel: Für ein weißes Profil genügt es nicht, einfach „weißes Granulat“ zu bestellen. Polymertyp, Pigment, Witterungsbeständigkeit und die mechanischen Anforderungen an das Profil werden gemeinsam festgelegt.

Fördern: die Schnecke dreht, das Material bewegt sich vorwärts

Die Schnecke dreht sich um ihre eigene Achse; das Material wird durch das Zusammenspiel von Schneckengängen und Zylinderwand zum Werkzeug gefördert. Der Zylinder steht still. In einem kontinuierlich arbeitenden Standardextruder pumpt die Schnecke nicht vor und zurück.

Gehen wir etwas tiefer

Wenn die Schnecke nur fördert, warum sind ihre Geometrie und ihr Stahl so wichtig?

Die Förderung in der Einschnecke hängt von der Oberflächenreibung, der Schneckengeometrie und dem Füllgrad ab. Die Schnecke bohrt sich nicht wie ein Bohrer durch das Material. Manche Spezialkneter bewegen sich zusätzlich axial; das ist eine andere Maschinenfamilie.

  1. EINGANG / BAUTEILSchneckengeometrie und Spiel passen
  2. WAS IM PROZESS GESCHIEHTDer Werkstoff wird gleichmäßig gefördert
  3. WIRKUNG IM PRODUKTProduktdicke und Fertigungskonstanz bleiben erhalten

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

Schnecke: Kern, Steg und GangVerschiedene Aufgabenzonen auf einem einzigen Metallstab.
Was ist das?
Der Kern ist der zentrale Körper. Der Steg ist der schraubenförmige Grat um ihn herum. Den Raum zwischen zwei Stegen kann man sich als Gang vorstellen. Steigung, Gangtiefe und Zonenlänge verändern Förderung und Aufschmelzen.
Woher kommt es, woraus besteht es?
Die Schnecke wird aus einem für die Anwendung geeigneten Stahl oder einer Legierung gefertigt; ihre Oberfläche kann gehärtet oder beschichtet werden. Bei modularen Doppelschnecken werden Förder- und Knetelemente auf einer Welle aneinandergereiht.
Was bewirkt es im Inneren?
Bei der klassischen Einschnecke nimmt der tiefe Gang am Einzug die Feststoffe auf; die Übergangszone unterstützt das Aufschmelzen, die folgende Zone die gleichmäßige Förderung der Schmelze. Nicht jede Schnecke besteht aus drei gleichen Zonen.
Was bemerkt der Endnutzer?
Eine ungeeignete Geometrie kann unaufgeschmolzene Partikel oder Überhitzung verursachen. Das zeigt sich als Stippen in der Folie, als Oberflächenfehler am Profil oder als Festigkeitsproblem.
Was muss man mitbedenken?
„Eine längere Schnecke ist immer besser“ gilt nicht. Harz, Durchsatz, Mischbedarf und die Verweilzeit des Werkstoffs im Extruder werden gemeinsam bewertet.
Zylinder und Spiel zwischen Schnecke und ZylinderAuch das äußere Gehäuse ist ein aktiver Teil des Prozesses.
Was ist das?
Der Zylinder ist das feststehende Gehäuse, das die Schnecke umschließt. Zwischen seiner Innenfläche und dem Stegrücken der Schnecke besteht ein konstruktiv festgelegtes kleines Laufspiel.
Woher kommt es, woraus besteht es?
Das Gehäuse besteht aus geeignetem Stahl; die Innenfläche kann nitriert oder mit einer verschleiß- und korrosionsbeständigen Bimetallschicht versehen werden. „Bimetall“ bezeichnet hier eine Oberflächenstruktur aus zwei Metallen.
Was bewirkt es im Inneren?
Der Zylinder sorgt für den Wärmeaustausch und begrenzt den Strömungsraum. Mit zunehmendem Verschleiß wächst das Spiel; der Rückfluss der unter Druck stehenden Schmelze und das Prozessverhalten können sich ändern.
Was bemerkt der Endnutzer?
Sinkender Durchsatz, ungleichmäßige Dicke und mehr Ausschuss können sich auf die Produktkosten für den Kunden oder auf die Liefersicherheit auswirken.
Was muss man mitbedenken?
Glasfasern und manche mineralische Füllstoffe können den Verschleiß erhöhen. Die Werkstoffe von Schnecke und Zylinder werden aufeinander und auf die verarbeitete Rezeptur abgestimmt; ein größerer Motor allein löst kein Verschleißproblem.
EinzugsbereichEs gibt den Ort, an dem das Aufschmelzen beginnt – und den, an dem es nicht beginnen darf.
Was ist das?
Der Einzugsbereich verbindet den Trichter mit dem Zylinder. Bei vollgefüllter Fütterung müssen die Feststoffe gleichmäßig in die Schnecke fallen können.
Woher kommt es, woraus besteht es?
Im Metallgehäuse befinden sich je nach Bauart Wasserkanäle oder ein separater Kühlmantel. Manche Maschinen haben eine genutete Einzugszone, die die Feststoffförderung erhöht.
Was bewirkt es im Inneren?
Unnötige Erwärmung am Einzug kann das Granulat verkleben. Die entstehende Brücke kann dazu führen, dass die Schnecke leerläuft, obwohl noch Werkstoff im Trichter ist.
Was bemerkt der Endnutzer?
Unterbrochene Zufuhr kann dicke und dünne Stellen im Produkt sowie Produktionsstillstände verursachen. Das Problem kann auftreten, ohne dass der Trichter leer ist.
Was muss man mitbedenken?
Der Kühlkreislauf und der tatsächliche Materialfluss am Einzug werden überwacht. Genutete und glatte Einzugsbuchsen zeigen nicht dasselbe Betriebsverhalten.

Lehrbeispiel: Nur weil die Schnecke mit derselben Drehzahl läuft, ergibt sich nicht derselbe Durchsatz in kg/h. Ein Rohstoffwechsel, ein Dosierproblem oder Verschleiß können die Menge verändern, die in die Schnecke gelangt und vorwärts gefördert wird.

Plastifizieren: Wärme und mechanische Arbeit zusammen

Ein Thermoplast wird durch die Wärme des Zylinders und die Scherung durch die drehende Schnecke fließfähig. Bei einer klassischen Dreizonenschnecke wird der Gang flacher; das verdichtet das Feststoffbett und hilft beim Aufschmelzen.

Gehen wir etwas tiefer

Bedeutet „200 °C“ auf dem Display, dass der Kunststoff überall 200 °C hat?

Scherung bedeutet, dass sich benachbarte Materialschichten unterschiedlich schnell bewegen. Die dafür aufgewendete mechanische Energie wird zu Wärme. Deshalb braucht ein laufender Extruder manchmal ebenso viel Kühlung wie Heizung. Nicht jedes Harz und nicht jedes Schneckendesign schmilzt gleich auf.

  1. EINGANG / BAUTEILWärme, mechanische Arbeit und Zeit werden ausbalanciert
  2. WAS IM PROZESS GESCHIEHTDer Werkstoff wird fließfähig, ohne Schaden zu nehmen
  3. WIRKUNG IM PRODUKTOberfläche, Farbe und Festigkeit bleiben erhalten

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

HeizbänderElektrische Energie erreicht den Werkstoff über den Zylinder.
Was ist das?
Heizbänder sind elektrische Heizungen, die um den Zylinder gelegt werden. Das Widerstandselement erzeugt Wärme, während es dem elektrischen Strom entgegenwirkt; die Wärme gelangt durch das Metallgehäuse nach innen.
Woher kommt es, woraus besteht es?
Sie können aus Heizdraht, elektrischer Isolierung und äußerem Mantel bestehen. Es gibt Bänder mit Glimmer-, Keramik- oder Mineralisolierung sowie verschiedene Gießheizungen.
Was bewirkt es im Inneren?
Beim Anfahren heizen sie das Gehäuse auf, im Betrieb decken sie den Wärmebedarf der jeweiligen Zone. Da auch die Schnecke mechanische Energie einbringt, stammt nicht die gesamte Wärme aus den Heizbändern.
Was bemerkt der Endnutzer?
Zu geringe oder ungleichmäßige Heizung kann zu unaufgeschmolzenen Körnern führen; unnötige Wärmebelastung kann zu Farb- und Eigenschaftsverlust beitragen.
Was muss man mitbedenken?
Heizleistung, Wärmeübertragung und gemessene Temperatur sind verschiedene Dinge. Nicht jede Zone muss mit derselben Einstellung laufen.
Kühlung und TemperaturzonenAuch eine Maschine, die aufschmilzt, kann Kühlung brauchen.
Was ist das?
Lüfter, Luftkanäle oder Flüssigkeitskreisläufe führen überschüssige Wärme ab. Die Zonenregelung teilt das Gehäuse in Abschnitte auf, statt es wie ein einziges langes, heißes Metallteil zu führen.
Woher kommt es, woraus besteht es?
Lüfter und Kanäle befinden sich rund um die Maschine; der Wasserkreislauf kann an das Wärmeabfuhrsystem des Werks angeschlossen sein. Ein Kühlturm oder Kaltwassersatz gibt diese Wärme im passenden Kreislauf nach außen ab.
Was bewirkt es im Inneren?
Wenn die Schneckenarbeit zu viel Wärme erzeugt, reicht das Abschalten der Heizung möglicherweise nicht aus. Die Kühlung hilft zu verhindern, dass die Temperatur über den Sollwert driftet.
Was bemerkt der Endnutzer?
Stabilere thermische Bedingungen helfen, Farbe und Maße des Produkts während der gesamten Fertigung gleichmäßiger zu halten.
Was muss man mitbedenken?
Kühlturmwasser, Kaltwassersatz und geschlossener Kreislauf mit Wärmetauscher sind nicht dieselbe Ausrüstung. Erforderliche Wassertemperatur, Sauberkeit und Kapazität ergeben sich aus der Maschinenkonstruktion.
Temperatursensor und SchmelzemessungWo Sie messen, bestimmt, was Sie sehen.
Was ist das?
Ein Thermoelement erzeugt an der Verbindungsstelle zweier verschiedener Metalle eine kleine, temperaturabhängige Spannung. Der Regler wandelt sie in eine Temperaturangabe um. Es können auch andere Sensortechnologien eingesetzt werden.
Woher kommt es, woraus besteht es?
Der Sensor wird mit metallischer Schutzhülse und Kabel in das Gehäuse oder an einer geeigneten Schmelzemessstelle eingebaut. Heizung und Sensor sind getrennte Bauteile.
Was bewirkt es im Inneren?
Ein Gehäusesensor misst seine eigene Umgebung, ein Schmelzesensor bei geeigneter Einbaulage den Werkstoff im Strom. Sollwert, Gehäusemessung und tatsächliche Schmelzetemperatur können voneinander abweichen.
Was bemerkt der Endnutzer?
Eine irreführende Messung kann den Bediener zu falschen Korrekturen verleiten und zu Produkten mit verändertem Aussehen oder veränderter Festigkeit führen.
Was muss man mitbedenken?
Eine Messung an einem einzigen Punkt zeigt nicht, dass der gesamte Querschnitt dieselbe Temperatur hat. Sensorposition und Messzuverlässigkeit sind wichtig.

Lehrbeispiel: Vergilbung ist nicht unbedingt ein Pigmentproblem. Auch die thermische Vorgeschichte des Werkstoffs und eine zu lange Verweilzeit werden untersucht. Aus einem einzelnen Fehler lässt sich keine sichere Ursache ableiten.

Homogenisieren: Temperatur und Mischung gleichen sich an

In der letzten Zone wird die Schmelze gleichmäßiger und baut den Druck auf, der den Widerstand des Werkzeugs überwindet. Doppelschnecken-Compoundieranlagen können zusätzlich Knetblöcke, Seitendosierungen und Entgasungsabschnitte haben.

Gehen wir etwas tiefer

Ist ein Additiv hinzuzufügen dasselbe, wie es wirksam an jeder Stelle zu verteilen?

Distributives Mischen verteilt ein Additiv überall. Dispersives Mischen zerteilt dichte Agglomerate. Zu viel mechanische Einwirkung kann ein wärmeempfindliches Harz schädigen oder Glasfasern verkürzen.

  1. EINGANG / BAUTEILDas Additiv wird an der richtigen Stelle und in der richtigen Form zugegeben
  2. WAS IM PROZESS GESCHIEHTDie Mischung wird ausgeglichen, nötige Entgasung erfolgt
  3. WIRKUNG IM PRODUKTJedes Teil soll ähnliche Eigenschaften haben

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

Misch- und KnetelementeVerteilen und Agglomerate aufbrechen sind zwei verschiedene Aufgaben.
Was ist das?
Zusätzlich zu den Förderelementen kann es Zonen geben, die den Strom teilen, wieder zusammenführen oder stärker verformen. Bei Doppelschnecken sind Knetblöcke aus Scheiben verbreitet.
Woher kommt es, woraus besteht es?
In einem modularen System werden spezielle Metallelemente in festgelegter Reihenfolge auf die Welle gesteckt. Diese Reihenfolge wird nach Mischrezeptur und gewünschter Verarbeitung ausgelegt.
Was bewirkt es im Inneren?
Distributives Mischen verteilt das Additiv auf verschiedene Bereiche. Dispersives Mischen bricht Agglomerate wie Pigmente auf. Beides ist nicht immer im gleichen Maß nötig.
Was bemerkt der Endnutzer?
Gibt es in einem Bereich zu viel und im anderen zu wenig Pigment, entsteht ein Farbunterschied; ist die Verstärkung nicht gleichmäßig verteilt, ein Eigenschaftsunterschied.
Was muss man mitbedenken?
Intensiveres Mischen ist nicht immer besser; es kann die Temperatur erhöhen, das Polymer belasten und Fasern kürzen.
Seitendosierung und FlüssigkeitseinspritzungNicht jede Komponente muss über den Haupttrichter zugegeben werden.
Was ist das?
Eine Seitendosierung gibt Pulver oder Fasern an einer späteren Stelle der Verfahrensstrecke zu. Flüssige Additive können über eine geeignete Pumpe und einen Anschluss dosiert zugegeben werden.
Woher kommt es, woraus besteht es?
Separate Dosiergeräte werden an die Verfahrenszone des Hauptextruders angeschlossen. Der zugegebene Stoff kann Glasfaser, mineralischer Füllstoff oder eine zur Rezeptur passende Flüssigkeit sein.
Was bewirkt es im Inneren?
Das Polymer kann zuerst aufgeschmolzen und die Faser erst danach zugegeben werden. So lässt sich die Faser einmischen, ohne sie lange mechanischer Beanspruchung auszusetzen.
Was bemerkt der Endnutzer?
Bleibt die angestrebte Verstärkung erhalten, kann sich zum Beispiel ein technisches Bauteil unter Last weniger verformen.
Was muss man mitbedenken?
Zugabestelle, Füllgrad und Dosierung werden gemeinsam gewählt. Nicht jedes Additiv kann über jede Öffnung zugegeben werden.
Entgasungsöffnung und VakuumEin kontrollierter Ausgang für unerwünschte flüchtige Stoffe.
Was ist das?
Über eine Öffnung in einer geeigneten Verfahrenszone werden Luft, Wasserdampf und andere entfernbare flüchtige Stoffe abgezogen. Ein Vakuumsystem kann diesen Vorgang durch Druckabsenkung unterstützen.
Woher kommt es, woraus besteht es?
Die Öffnung an der Maschine kann mit Vakuumleitung, Abscheider/Sammler und Pumpe verbunden sein. Das austretende Gas kann aus dem Rohstoff, aus mitgeförderter Luft oder aus während des Prozesses entstehenden flüchtigen Stoffen stammen.
Was bewirkt es im Inneren?
Die Schmelzeoberfläche wird erneuert; damit sich das Gas vom Werkstoff trennt, braucht es Zeit und einen geeigneten Druck. Der Strom vor und hinter der Öffnung muss passend ausgelegt sein.
Was bemerkt der Endnutzer?
Weniger Gas kann Blasen und Lunker begrenzen. Manche Geruchsstoffe können abnehmen, man kann aber nicht davon ausgehen, dass jeder Geruch beseitigt ist.
Was muss man mitbedenken?
Vakuum trennt nicht jede chemische Verunreinigung ab und ersetzt nicht in jedem Prozess die Vortrocknung. Tritt Schmelze aus der Öffnung aus, ist das ebenfalls kein Zeichen für einen ordnungsgemäßen Betrieb.

Lehrbeispiel: Sie haben Glasfasern zugegeben, aber die langen Fasern zu stark gebrochen. Der richtige Anteil auf der Waage garantiert für sich allein nicht die angestrebte mechanische Eigenschaft.

Reicht das richtige Verhältnis? Vergleichen Sie die Verteilung.

Gleiche Additivmenge · ungleichmäßige Verteilung

Es entstehen lokal additivreiche und additivarme Zonen. Selbst wenn die mittlere Rezeptur stimmt, hat nicht jede Stelle dieselben Eigenschaften.

Gleiche Additivmenge · gleichmäßigere Verteilung

Die gleiche Anzahl Partikel ist über eine größere Fläche verteilt. Für die angestrebte Wirkung sind neben der Verteilung auch das Aufbrechen von Agglomeraten und die Verträglichkeit mit dem Polymer wichtig.

Konzeptzeichnung: Partikel vergrößert; kein echtes Mikroskopbild.

Formen: das Werkzeug bestimmt den Querschnitt

Die Schmelze erreicht das Werkzeug über die für die Anwendung passenden Filter und Adapter. Eine ringförmige Öffnung formt ein Rohr oder einen Folienschlauch, ein flacher Schlitz eine Folie oder Platte, eine Sonderöffnung ein Profil.

Gehen wir etwas tiefer

Reicht ein gutes Werkzeug, wenn die ankommende Schmelze nicht sauber und gleichmäßig ist?

Anders als ein geschlossenes Spritzgießwerkzeug füllt das Extrusionswerkzeug keine Einzelteile; der Fluss ist kontinuierlich. Am Austritt quillt das Material auf, danach wird es verstreckt und kühlt ab. Deshalb stimmen Werkzeugmaße nicht immer genau mit den Maßen des fertigen Produkts überein.

  1. EINGANG / BAUTEILFiltration und Strömungsverteilung werden beherrscht
  2. WAS IM PROZESS GESCHIEHTDer Querschnitt entsteht gleichmäßig
  3. WIRKUNG IM PRODUKTOberfläche und Wanddicke werden gleichmäßiger

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

Filter, Lochplatte und SiebwechslerDenken Sie an ein Sieb – nur bei hoher Temperatur und hohem Druck.
Was ist das?
Die Schmelze wird durch ein Metallsieb mit geeigneter Maschenweite oder ein anderes Filtermedium geführt. Die Lochplatte stützt das Sieb; der Siebwechsler erleichtert den Austausch eines verschmutzten Filters.
Woher kommt es, woraus besteht es?
Filter werden aus anwendungsgerechtem Metallgewebe oder Metallfilterelementen hergestellt. Sie sitzen im Gehäuse am vorderen Ende der Maschine; nicht jede Linie hat denselben Typ.
Was bewirkt es im Inneren?
Bestimmte feste Verunreinigungen werden zurückgehalten. Je voller der Filter, desto mehr können Strömungswiderstand und Druckdifferenz zwischen beiden Seiten steigen. Ein feinerer Filter erfordert beim gleichen Durchsatz einen anderen Druck.
Was bemerkt der Endnutzer?
Ziel ist, Stippen und Löcher durch feste Partikel zu verringern. Strömungsschwankungen am Filter können sich dagegen auf die Folien- oder Plattendicke auswirken.
Was muss man mitbedenken?
Ein Filter ist keine Reinigungsanlage, die jeden im Polymer gelösten Stoff oder ein anderes geschmolzenes Polymer abtrennt. Auch Gele werden nicht alle gleich zurückgehalten.
SchmelzepumpeIn manchen Linien ein Helfer, der Druck und Durchsatz vergleichmäßigt.
Was ist das?
Eine spezielle Pumpe, die die heiße Schmelze in den Kammern zwischen den Zahnrädern fördert. Nicht jede Extrusionslinie braucht eine.
Woher kommt es, woraus besteht es?
Sie besteht aus einem beheizbaren Metallgehäuse, präzisen Zahnrädern, Lagerung und Antrieb. Ihre Anordnung wird nach Prozess und Filtrationsaufbau gewählt.
Was bewirkt es im Inneren?
Sie übernimmt die Schmelze aus dem Extruder und hilft, die nachfolgenden Aggregate gleichmäßiger zu beschicken. Auch der Pumpeneinlass muss ausreichend und kontrolliert beschickt werden.
Was bemerkt der Endnutzer?
Besonders bei empfindlichen Folien, Platten oder Fasern kann ein stabiler Durchsatz zur Maßhaltigkeit beitragen.
Was muss man mitbedenken?
Die Pumpe korrigiert nicht von selbst unvollständig aufgeschmolzenes, falsch rezeptiertes oder verschmutztes Material. Ein- und Ausgangsdruck werden gemeinsam überwacht.
Werkzeug, Fließkanäle und LippeWichtig ist nicht nur die Form der Öffnung, sondern auch der Weg dorthin.
Was ist das?
Das Werkzeug verteilt die Schmelze über den Querschnitt und lässt sie durch die letzte Öffnung austreten. Ringdüsen dienen für Rohr und Folie, breite Schlitzdüsen für Flachfolie und Platte, spezielle Kanäle für Profile.
Woher kommt es, woraus besteht es?
Es wird präzise aus geeignetem Werkzeugstahl oder einer Legierung gefertigt; die Fließflächen werden je nach Anwendung poliert oder beschichtet. Heizungen und Messstellen können vorhanden sein.
Was bewirkt es im Inneren?
Die Kanäle verteilen die Strömung. Am Werkzeugaustritt kann die Schmelze relaxieren und aufquellen; anschließend verändern Abzug und Abkühlung den Querschnitt erneut.
Was bemerkt der Endnutzer?
Fließt auf einer Seite mehr Schmelze, kann sich die Wanddicke ändern. Ob ein Profil bei der Montage passt oder sich eine Folie überall ähnlich verhält, hängt mit dieser Verteilung zusammen.
Was muss man mitbedenken?
Das Endmaß ist nicht allein die Werkzeugöffnung. Werkzeug, Harz, Ausstoß, Abzug und Kühlung werden gemeinsam betrachtet.

Lehrbeispiel: Ein Loch in einer Verpackungsfolie kann von einem festen Partikel stammen, das schon vor dem Werkzeug mitgeführt wurde. Eine Änderung des Werkzeugspalts beseitigt nicht die Ursache dieser Verunreinigung.

Fixieren: kühlen, abziehen, schneiden oder wickeln

Das Produkt ist beim Verlassen des Werkzeugs noch weich. Beim Rohr folgen Kalibrierung und Kühlung, bei der Folie Luft oder eine Kühlwalze, beim Granulat Schneiden und Kühlen. Auch der Abzug oder Wickler am Linienende beeinflusst die Qualität.

Gehen wir etwas tiefer

Warum ist die Form, die aus dem Werkzeug kommt, noch kein fertiges Produkt?

Der Extruder allein ist nicht die gesamte Produktionslinie. Bei gleichem Schmelzedurchsatz kommt bei höherer Abzugsgeschwindigkeit weniger Material auf jede Längeneinheit. Wanddicke, Foliengeometrie und Kühlung werden gemeinsam betrachtet.

  1. EINGANG / BAUTEILKühlung und Abzug werden aufeinander abgestimmt
  2. WAS IM PROZESS GESCHIEHTForm und Maß werden fixiert
  3. WIRKUNG IM PRODUKTDas Produkt passt, lässt sich sauber abwickeln und ist einsatzbereit

Öffnen Sie ein Bauteil: Betrachten Sie Aufbau, Aufgabe und Wirkung im Einsatz gemeinsam.

Kalibrierung und VakuumtankGibt dem weichen Profil oder Rohr sein Maß.
Was ist das?
Während das Produkt durch eine maßlich festgelegte Führung läuft, wird seine Form gestützt. Eine geeignete Vakuumanordnung hilft, die weiche Oberfläche an die Kalibrierung anzulegen.
Woher kommt es, woraus besteht es?
Sie besteht aus einem präzisen metallischen Kalibrierwerkzeug, Wasser-/Kühlkanälen und je nach Produkt einem Vakuumtank. Sie ist nicht dasselbe Bauteil wie das Werkzeug.
Was bewirkt es im Inneren?
Der heiße Querschnitt kühlt ab, während er auf einem kontrollierten Maß gehalten wird. Kontakt der Außenfläche, Vakuum und Kühlbedingungen beeinflussen Oberfläche und Abmessung.
Was bemerkt der Endnutzer?
Dieser Schritt hängt damit zusammen, ob eine Rohrverbindung sauber sitzt und ob ein Profil Montagemaß und Geradheit einhält.
Was muss man mitbedenken?
Nicht bei jedem Produkt wird Vakuumkalibrierung eingesetzt. Folie und Platte behalten ihre Form durch andere Verfahren.
Kühlbad, Kühlring und WalzeDasselbe Ziel, je nach Produkt andere Mittel.
Was ist das?
Rohre können mit Wasser, Blasfolie mit einem Luftstrom, Flachfolie und Platte mit einer Kühlwalze gekühlt werden. Ziel ist, so viel Wärme abzuführen, dass die Form erhalten bleibt.
Woher kommt es, woraus besteht es?
Verwendet werden Tanks, Düsen, Lüfter oder temperierte Metallwalzen. Das Wasser kann umgewälzt werden; die abgeführte Wärme gelangt in den Kühlkreislauf des Werks.
Was bewirkt es im Inneren?
Das Innere eines dicken Querschnitts kühlt später ab als die Oberfläche. Kühlgeschwindigkeit und -verteilung beeinflussen Schwindung, Eigenspannungen und bei manchen Polymeren die Ausbildung der Kristallstruktur.
Was bemerkt der Endnutzer?
Eine verzogene Platte, ein ovales Rohr oder wechselnder Glanz müssen nicht aus dem Extruder selbst stammen.
Was muss man mitbedenken?
Kälteres Wasser oder mehr Luft führen nicht unter allen Bedingungen zu einem besseren Ergebnis. Geschwindigkeit, Werkstoff und Querschnitt werden gemeinsam eingestellt.
Abzug, Geschwindigkeitsabstimmung und MessungGemeinsam bestimmen sie die Materialmenge pro Meter.
Was ist das?
Raupen oder Walzen ziehen das Produkt mit kontrollierter Geschwindigkeit ab. Die Messung von Durchmesser, Dicke oder Gewicht hilft, das entstehende Produkt zu überwachen.
Woher kommt es, woraus besteht es?
Eine motorisch angetriebene mechanische Abzugseinheit und je nach Anwendung optische, Ultraschall- oder andere Messgeräte werden am Linienende angeordnet.
Was bewirkt es im Inneren?
Schmelzedurchsatz und Liniengeschwindigkeit müssen zusammenpassen. Steigen bei konstantem kg/h die Meter pro Minute, sinkt die Masse pro Meter; wie sich der Querschnitt tatsächlich ändert, hängt von der Produktgeometrie ab.
Was bemerkt der Endnutzer?
Eine zu dünne Wand beeinträchtigt die Leistung, eine zu dicke erhöht Gewicht und Kosten.
Was muss man mitbedenken?
Eine höhere Liniengeschwindigkeit bedeutet für sich allein nicht, dass mehr kg/h produziert werden. Messergebnis und Prozesseinstellung werden gemeinsam ausgewertet.
Säge, Granulator und WicklerSie bestimmen, wie das Produkt zum Kunden gelangt.
Was ist das?
Die Säge trennt das Endlosprofil auf Länge; der Granulator zerteilt Schmelzestränge oder den Werkzeugaustritt in kleine Körner; der Wickler nimmt Folie und Kabel als Rolle auf.
Woher kommt es, woraus besteht es?
Eingesetzt werden Messer, rotierende Schneidsysteme oder motorisch angetriebene Wickelsysteme. Bei der Stranggranulierung wird erst gekühlt und dann geschnitten; beim Unterwasserverfahren wird direkt an der Werkzeugfläche geschnitten.
Was bewirkt es im Inneren?
Schneid- und Wickelgeschwindigkeit werden auf die Linie abgestimmt. Im Wickler werden die Bahnspannung und der mit wachsender Rolle zunehmende Durchmesser geregelt.
Was bemerkt der Endnutzer?
Ein sauber geschnittenes Profil lässt sich leicht montieren, eine sauber gewickelte Folie läuft auf der Maschine des Kunden problemlos ab, gleichmäßiges Granulat erleichtert die spätere Dosierung.
Was muss man mitbedenken?
Wickelfehler stammen nicht allein vom Harz. Bahnspannung, Ausrichtung, Kühlung und Oberflächeneigenschaften werden gemeinsam betrachtet.

Lehrbeispiel: Wird der Abzug bei gleichem Materialdurchsatz schneller, sinkt die Materialmenge pro Meter. Im einfachen Beispiel mit konstant angenommenem Rohrdurchmesser wird die Wand dünner. In einer realen Linie werden auch die übrigen Maße überwacht.

Die orange Bewegung zeigt die Netto-Förderrichtung des Materials; sie bildet nicht alle Wirbel der realen Strömung ab. Die Schneckenlinien stehen für die Drehung. Die Zeichnung ist keine technische Auslegung und keine Strömungssimulation.

Die Geschichte des Werkstoffs beginnt vor dem Einfülltrichter.

Das Granulat ist die Form des Werkstoffs. Das Polymer ist seine Grundstruktur. Die Rezeptur beschreibt, welche Komponenten zusammen mit dem Polymer eingesetzt werden. Trennt man diese Begriffe, lässt sich die Frage „Warum verhält sich dieses Produkt so?“ leichter beantworten.

Was kann in einem Granulatkorn stecken?

Reines Harz, bereits zugesetzte Schutzadditive oder ein mehrkomponentiges Compound … Äußerlich ähnliche Körner können unterschiedliche Inhalte haben.

Basisharz
Liefert die Polymerbasis des Produkts, zum Beispiel PE oder PP.
Fertiges Compound
Ein für ein bestimmtes Eigenschaftsziel vorgemischter Werkstoff, zum Beispiel glasfaserverstärktes PA.
Masterbatch
Ein in einem Träger konzentriertes Additiv oder Pigment. Es wird dem Basisharz meist in einem festgelegten Verhältnis zugegeben; es ist kein reines Pigment.
PolymerGrundstrukturAdditivverteilte KomponenteIn einem Korn kann eine ganze Rezeptur stecken.
Schematischer Compound-Schnitt. Nicht jedes Additiv liegt so als Partikel vor; manche verteilen sich auf molekularer Ebene. Die Zeichnung zeigt kein Mischungsverhältnis.

Auf welchen Wegen gelangt der Rohstoff in die Fabrik?

01

Neuware

  1. Rohstoffe aus Erdöl / Erdgas
  2. Monomer → Polymerherstellung
  3. Harzgranulat oder -pulver

Auf dem üblichen PE/PP-Weg wird Ethylen oder Propylen polymerisiert. In den meisten Anwendungen verarbeitet der Extruder fertige Ketten; er verwandelt Erdöl nicht direkt in Kunststoff.
02

Recycling

  1. Produktionsabfall / gebrauchte Produkte
  2. Sortieren, Aufbereiten, Wiederverarbeiten
  3. Mahlgut oder Rezyklatgranulat

PIR bezeichnet Ströme aus der Produktion, PCR Ströme nach dem Gebrauch. Herkunft und Nutzungsgeschichte beeinflussen die Qualität. Manche Linien verarbeiten geeignetes Mahlgut direkt.

03

Erneuerbare Quelle

  1. Zum Beispiel Zuckerrohr
  2. Ethanol → Ethylen → Polymer
  3. Biobasiertes PE

Dies ist ein Beispiel für eine Herstellung aus erneuerbaren Quellen. Biobasiert bedeutet nicht, dass sich der Werkstoff in der Natur von selbst zersetzt; Herkunft und Verhalten am Lebensende sind getrennte Themen.

PE, PP, PVC … Welchen Unterschied beschreiben die Buchstaben?

Wählen Sie eine Familie. Der Familienname ist ein Ausgangspunkt; in der realen Produktion braucht man die Produkttype, Additive und Lieferantendaten.

PE · Polyethylen

Was ist es, woher kommt es?
Entsteht, indem kleine Bausteine namens Ethylen zu langen Ketten verbunden werden. HDPE, LDPE und LLDPE sind unterschiedliche Strukturen derselben Familie.
Wo begegnet es uns?
Folien, Beutel, in geeigneten Typen Rohre und Kabelanwendungen.
Wirkung für den Nutzer
Flexibilität, Reißverhalten, Steifigkeit und Langzeitverhalten unterscheiden sich je nach Typ und Rezeptur.
Wichtige Unterscheidung
„PE“ allein ist keine ausreichende Bestellangabe. Gehen Sie nicht davon aus, dass ein Rohrtyp und ein Folientyp gegeneinander austauschbar sind.

PP · Polypropylen

Was ist es, woher kommt es?
Wird aus Propylen-Bausteinen hergestellt. Verschiedene Homo- und Copolymertypen bieten unterschiedliche Eigenschaftsprofile.
Wo begegnet es uns?
Folien, Platten, Fasern sowie gefüllte und verstärkte Compounds.
Wirkung für den Nutzer
Steifigkeit, Schlagverhalten und Leistung bei Temperatur unterscheiden sich je nach Produkttyp.
Wichtige Unterscheidung
Gleichfarbiges PP-Granulat muss nicht dieselben Schlag- und Fließeigenschaften haben.

PVC · Polyvinylchlorid

Was ist es, woher kommt es?
Entsteht durch Polymerisation von Vinylchlorid. In der industriellen Kette gehören Ethylen und aus Salz gewonnenes Chlor zu den Grundstoffen. Das Harz wird meist als Pulver aufbereitet.
Wo begegnet es uns?
Harte Fensterprofile und Rohre; mit geeigneter weicher Mischung Schläuche und Kabelmäntel.
Wirkung für den Nutzer
Das Additivpaket macht dasselbe Polymer für Produkte vom harten Profil bis zum flexiblen Mantel verarbeitbar.
Wichtige Unterscheidung
Stabilisator, Füllstoff, Schlagzähmodifikator und gegebenenfalls Weichmacher werden gemeinsam für das Endprodukt ausgelegt.

PET · Polyethylenterephthalat

Was ist es, woher kommt es?
Ein Polyester, der meist durch die Reaktion von Bestandteilen wie Terephthalsäure und Ethylenglykol hergestellt wird. Aus sortierten und aufbereiteten PET-Verpackungen wird auch Recyclingrohstoff gewonnen.
Wo begegnet es uns?
Verpackungsplatten, Folien, Fasern und auf geeigneten Linien Umreifungsband.
Wirkung für den Nutzer
Transparenz und mechanische Eigenschaften hängen mit Werkstoffqualität, Feuchte und thermischer Vorgeschichte zusammen.
Wichtige Unterscheidung
Die PET-Platte stellt der Extruder her; um aus der Platte eine Schale zu machen, ist zum Beispiel Thermoformen nötig. PET-Flaschen erfordern wiederum eigene Formgebungsverfahren.

PA · Polyamid / Nylon

Was ist es, woher kommt es?
Eine Polymerfamilie mit unterschiedlichen chemischen Strukturen wie PA6 und PA66. Erhältlich als Neuware, Fertigcompound oder geeigneter Recyclingtyp.
Wo begegnet es uns?
Technische Profile, Rohre, Barriereschichten in Folien und verstärkte Compounds.
Wirkung für den Nutzer
Festigkeit, Maßverhalten und Wechselwirkung mit Feuchtigkeit sind wichtig. Die Feuchtekontrolle vor der Verarbeitung und die Feuchteaufnahme des Produkts im Gebrauch sind zwei verschiedene Themen.
Wichtige Unterscheidung
Trocknungs- und Verarbeitungseinstellungen eines PA-Typs lassen sich nicht automatisch auf einen anderen übertragen. Maßgeblich ist das Datenblatt des Lieferanten für den jeweiligen Typ.

TPE · Familie der thermoplastischen Elastomere

Was ist es, woher kommt es?
Kein einzelner chemischer Stoff, sondern verschiedene Werkstofffamilien, die gummiartiges Verhalten mit thermoplastischer Verarbeitbarkeit verbinden.
Wo begegnet es uns?
Weiche Profile, Dichtungen, Schläuche und geeignete Kabelmischungen.
Wirkung für den Nutzer
Bietet weiche Haptik, Dehnung und Rückstellung; Öl-, Temperatur- und Witterungsbeständigkeit hängen vom Typ ab.
Wichtige Unterscheidung
TPE und vulkanisierter Gummi sind nicht dasselbe. Nicht jeder weiche Werkstoff eignet sich für jeden Dichtungseinsatz.
Worauf achtet man beim Lieferantensack und im technischen Datenblatt?

Identität und Verarbeitbarkeit

Polymerfamilie, Produkttype, Chargennummer, Angaben zu Additiven/Verstärkung; geeignete Temperaturen, Trocknung und Verarbeitungshinweise. Der Schmelzindex (MFR/MFI) wird bei bestimmter Temperatur und Last gemessen; Werte aus unterschiedlichen Prüfbedingungen sind nicht direkt vergleichbar.

Eignung für das Produkt

Dichte, angestrebte mechanische Eigenschaften und Einsatzumgebung werden zusammen gelesen. Ein technisches Datenblatt kann typische Eigenschaften beschreiben; Chargenzeugnis und Produktspezifikation dienen anderen Zwecken. Die Leistung im Endprodukt wird durch den Prozess und die erforderlichen Prüfungen bestätigt.

Ein Additiv kann klein sein; seine Wirkung kann groß sein.

Additive dienen nicht nur einem Zweck. Farbe, Lebensdauer, Flexibilität, Schlagverhalten oder Oberflächeneigenschaften können sich ändern. Wählen Sie eine Familie und betrachten Sie Herkunft, Aufgabe und Bedeutung für den Nutzer.

ADDITIV 01 / 11

Farbe und Deckkraft

TiO₂, Ruß, organische Pigmente

Was ist es, woher kommt es?
Wird von Pigmentherstellern aufbereitet. TiO₂ wird aus mineralischen Rohstoffen gewonnen; organische Pigmente entstehen durch chemische Synthese. Zum Granulat kommt es meist als Masterbatch in einem Trägerpolymer.
Was bewirkt es im Werkstoff?
Verändert Farbe und Sichtbarkeit, indem es Licht reflektiert, streut oder absorbiert. TiO₂ ist ein verbreitetes Beispiel für Weiße und Deckkraft.
Was bemerkt der Endnutzer?
Der Farbton eines weißen Fensterprofils, ob eine Verpackung ihren Inhalt erkennen lässt, und die Farbkonstanz zwischen Chargen.
Was ist der Zielkonflikt / die Grenze?
Farbabstimmung ist nicht nur eine Frage der Dosis; auch Verteilung, thermische Stabilität, Polymer und Einsatzumgebung zählen. Weiße allein beweist keine Witterungsbeständigkeit.
ADDITIV 02 / 11

Schutz vor Oxidation

Phenolische Antioxidantien und Phosphite

Was ist es, woher kommt es?
Kommt von Herstellern chemischer Additive als Pulver, Granulat oder Additivpaket. Kann auch bereits vom Harzhersteller zugesetzt sein.
Was bewirkt es im Werkstoff?
Verlangsamt über verschiedene Mechanismen die Abbauketten, die durch Sauerstoff und die thermische Vorgeschichte ausgelöst werden. Manche schützen vor allem während der Verarbeitung, andere über die Nutzungsdauer.
Was bemerkt der Endnutzer?
Ziel ist, Vergilbung, Versprödung und Eigenschaftsverlust hinauszuzögern.
Was ist der Zielkonflikt / die Grenze?
Es repariert nicht alle geschädigten Ketten und ist kein unbegrenzter Schutz, der zu hohe Temperaturen oder einen falschen Prozess ausgleicht.
ADDITIV 03 / 11

Sonne und Witterung

UV-Absorber und HALS

Was ist es, woher kommt es?
Spezielle chemische Additive. Sie können als harzgerechtes Fertigpaket oder Masterbatch dosiert werden.
Was bewirkt es im Werkstoff?
Ein UV-Absorber nimmt einen Teil der Strahlung auf; HALS helfen, die Radikale in lichtinduzierten Abbauzyklen zu kontrollieren. Sie erfüllen ihre Aufgabe nicht auf demselben Weg.
Was bemerkt der Endnutzer?
Gewächshausfolie, Gartenprodukte oder Außenprofile verspröden später und behalten länger ihr Aussehen.
Was ist der Zielkonflikt / die Grenze?
Der Schutz hängt von Produktdicke, Pigmenten, Chemikalienkontakt und Klima ab. Die Angabe „mit UV-Additiv“ ergibt für sich allein keine Lebensdauer in Jahren.
ADDITIV 04 / 11

Thermische Stabilität bei PVC

Stabilisatorpakete auf Calcium/Zink-Basis

Was ist es, woher kommt es?
Der Additivhersteller kann mehrere Komponenten zu einem Fertigpaket kombinieren; neben dem Stabilisator kann das Paket auch Gleitmittel enthalten.
Was bewirkt es im Werkstoff?
Begrenzt die thermische Schädigung von PVC während der Verarbeitung und hilft, den Prozess überhaupt durchführbar zu machen.
Was bemerkt der Endnutzer?
Hängt damit zusammen, dass Farbe und Eigenschaften des Profils in Fertigung und Gebrauch erhalten bleiben.
Was ist der Zielkonflikt / die Grenze?
Setzen Sie ein PVC-Stabilisatorpaket nicht mit einem Antioxidans für PE gleich. Das Paket wird nach Hart-/Weich-PVC und den Anforderungen an das Endprodukt gewählt.
ADDITIV 05 / 11

Mineralischer Füllstoff

Calciumcarbonat (CaCO₃), Talkum

Was ist es, woher kommt es?
Wird aus mineralischen Vorkommen gewonnen, aufbereitet und auf die gewünschte Korngröße gebracht; eine Oberflächenbehandlung ist möglich. Kommt als Pulver oder Füllstoff-Masterbatch.
Was bewirkt es im Werkstoff?
Kann Kosten, Steifigkeit, Maßverhalten und Verarbeitungseigenschaften verändern. Nicht jeder Füllstoff wird nur zum „Verbilligen“ zugesetzt.
Was bemerkt der Endnutzer?
Gewicht, Gefühl beim Biegen, Oberfläche und Schlagverhalten des Produkts können sich ändern.
Was ist der Zielkonflikt / die Grenze?
Das Ergebnis hängt von Mineralart, Korngröße, Oberfläche, Anteil und Anbindung an das Polymer ab. Verallgemeinerungen wie „Füllstoff ist schlecht“ oder „mehr Füllstoff ist fester“ stimmen nicht.
ADDITIV 06 / 11

Faserverstärkung

Kurzglasfaser

Was ist es, woher kommt es?
Glasbasierter Werkstoff wird zu feinen Fasern gezogen und mit einer Oberflächenbehandlung versehen, die die Verträglichkeit mit dem Polymer herstellt. Erhältlich als Schnittfaser oder als fertig verstärktes Compound.
Was bewirkt es im Werkstoff?
Bei guter Anbindung und Verteilung trägt sie Last mit und verbessert Eigenschaften wie Steifigkeit und Maßstabilität.
Was bemerkt der Endnutzer?
Ein technisches Bauteil kann sich unter Last weniger verformen. Das durch Extrusion hergestellte Granulat kann später im Spritzguss zu diesem Bauteil verarbeitet werden.
Was ist der Zielkonflikt / die Grenze?
Faserlänge und -orientierung sind wichtig. Zu viel Faserbruch bei der Verarbeitung kann den erwarteten Nutzen verringern; auch Maschinenverschleiß und Oberflächenbild werden berücksichtigt.
ADDITIV 07 / 11

Flexibilität

Geeignete Weichmacher für PVC

Was ist es, woher kommt es?
Chemisch hergestellte Additive in flüssiger oder anderer geeigneter Form. Sie werden meist bei der Aufbereitung der PVC-Mischung dosiert.
Was bewirkt es im Werkstoff?
Erleichtert die Beweglichkeit der Polymerketten und macht hartes PVC dadurch flexibler.
Was bemerkt der Endnutzer?
Biegeverhalten und Griffgefühl eines Kabelmantels oder Schlauchs verändern sich.
Was ist der Zielkonflikt / die Grenze?
Kälteverhalten, Flüchtigkeit und Kontakt mit der Umgebung sind wichtig. Ein hartes Fensterprofil und ein flexibler Schlauch haben nicht dieselbe PVC-Rezeptur; nicht jeder Weichmacher eignet sich für jeden Einsatz.
ADDITIV 08 / 11

Schlagzähigkeit

Geeignete Elastomer- oder Acryl-Schlagzähmodifikatoren

Was ist es, woher kommt es?
Spezielle Additive auf Polymerbasis; für PVC und technische Kunststoffe werden unterschiedliche Chemien und Produktklassen eingesetzt.
Was bewirkt es im Werkstoff?
Bildet eine geeignete Mikrostruktur, die einen Teil der Schlagenergie aufnimmt und das Risswachstum begrenzt.
Was bemerkt der Endnutzer?
Ziel ist, dass ein Profil bei der Montage oder ein technisches Bauteil bei einem Schlag nicht leicht bricht.
Was ist der Zielkonflikt / die Grenze?
Während sich die Schlagzähigkeit verbessert, können sich Steifigkeit, Transparenz oder Wärmeverhalten ändern. Die Auswahl lässt sich nicht darauf reduzieren, den „weichsten“ Werkstoff zu bekommen.
ADDITIV 09 / 11

Flammschutz

ATH, MDH oder geeignete phosphorbasierte Systeme

Was ist es, woher kommt es?
Es gibt mineralische Additive wie Aluminiumhydroxid (ATH) und Magnesiumhydroxid (MDH) sowie weitere chemische Additivfamilien. Das passende Paket wird zusammen mit dem Polymer ausgelegt.
Was bewirkt es im Werkstoff?
Verändert das Brandverhalten je nach System über verschiedene Mechanismen, etwa Wärmeaufnahme, Wirkung in der Gasphase oder Bildung einer Schutzschicht.
Was bemerkt der Endnutzer?
Kann dazu beitragen, dass Kabel und Elektroprodukte bestimmte Brandschutzziele erfüllen.
Was ist der Zielkonflikt / die Grenze?
Es bedeutet nicht „unbrennbar“. Entscheidend sind Flammen-, Rauch- und mechanische Prüfungen am Endprodukt; der Name des Additivs allein beweist keine Produktleistung.
ADDITIV 10 / 11

Gleitverhalten verbessern und Verblocken verringern

Slip-Additive wie Erucamid; Silica-Antiblock

Was ist es, woher kommt es?
Gleitmittel sind chemische Additive; für Antiblock können mineralische oder synthetische Partikel eingesetzt werden. Beide Funktionen lassen sich auch in einem Masterbatch kombinieren.
Was bewirkt es im Werkstoff?
Slip-Additive verringern die Reibung zwischen Oberflächen. Antiblock verringert den vollflächigen Kontakt der Folienlagen und begrenzt so ihr Aneinanderhaften.
Was bemerkt der Endnutzer?
Ein Beutel lässt sich leichter öffnen, die Folie läuft besser durch die Maschine, und die Rolle lässt sich leichter abwickeln.
Was ist der Zielkonflikt / die Grenze?
Die Wirkung mancher an die Oberfläche migrierender Additive verändert sich mit der Zeit. Transparenz, Bedruck- und Klebbarkeit sowie Siegelverhalten werden mitbetrachtet.
ADDITIV 11 / 11

Verträglichkeit von Mischungen

Verträglichkeitsvermittler und geeignete Kettenverlängerer

Was ist es, woher kommt es?
Dies können Polymere mit funktionellen Gruppen oder reaktive Additive sein. Sie werden speziell für die jeweilige Polymermischung ausgewählt.
Was bewirkt es im Werkstoff?
Ein Verträglichkeitsvermittler soll die Wechselwirkung zwischen verschiedenen Phasen verbessern; ein geeigneter Kettenverlängerer soll bei bestimmten reaktiven Polymeren die Molekülstruktur verändern. Das sind nicht dieselben Aufgaben.
Was bemerkt der Endnutzer?
Bei recycelten oder auf Mischungen basierenden Produkten kann eine bessere Verarbeitbarkeit und bessere mechanische Eigenschaften angestrebt werden.
Was ist der Zielkonflikt / die Grenze?
Nicht jeder gemischte Abfall wird so zu einem einheitlichen, hochwertigen Harz. Sortierung, Reinigung, Werkstoffvorgeschichte und Prüfungen am Endprodukt bleiben wichtig.
Ist der Masterbatch-Anteil gleich dem tatsächlichen Additivanteil? Eine kleine Rechnung.

Nur um die Rechnung zu zeigen: Angenommen, wir verwenden 2 kg Masterbatch in 100 kg Gesamtmischung, und 40 % dieses Masterbatches sind Pigment.

2 kg × 40 %0,8 kg Pigment

Der Pigmentanteil in der Endmischung beträgt 0,8 %. Die übrigen 1,2 kg sind im Beispiel Träger und andere Komponenten. 2 % Masterbatch zuzugeben heißt also nicht, 2 % reines Pigment zuzugeben.

Diese Zahlen sind keine Produktionsrezeptur und keine Dosierempfehlung, sondern nur ein Beispiel für eine Massenbilanz. Das tatsächliche Verhältnis ergibt sich aus dem Produktdatenblatt und den Zieleigenschaften.

Dasselbe Additiv wirkt nicht in jedem Produkt gleich.

Verträglichkeit mit dem Polymer, Dosierung, Verteilung, thermische Vorgeschichte und Einsatzbedingungen entscheiden gemeinsam. Verbessert man eine Eigenschaft, kann sich eine andere ändern: steifer heißt nicht unbedingt schlagzäher.

Welches Produkt, welcher Extruder?

Die Wahl des Produkts ist der erste Schritt. Ob das Material als Pulver oder Granulat vorliegt, der Mischbedarf und die geforderte Qualität bestimmen die Maschinenfamilie. Zu jedem Produkt können Sie auch aufklappen, woher der Rohstoff stammt und wie es sich für den Nutzer auswirkt.

15 Produktgruppen angezeigt

Wasserrohr, Gasrohr, Bewässerungsrohr

PE / HDPE, PP

Meist Einschnecke

Die Kernaufgabe besteht darin, fertiges Harz mit stabilem Durchsatz aufzuschmelzen und einem Ringspaltwerkzeug zuzuführen.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Ein vom Harzhersteller für Rohre entwickelter Typ oder ein geeignetes Fertigcompound; bezogen mit Additivpaket und rückverfolgbarer Chargeninformation.
Wie wird es hergestellt?
Werkzeug → Vakuumkalibrierung → Kühlung → Abzug → Schneiden / Wickeln
Was bedeutet das für den Nutzer?
Wanddicke, Werkstofftyp und Verbindungsqualität bestimmen gemeinsam, ob das Rohr die vorgesehenen Einsatzbedingungen erfüllt. Gleicher Durchmesser heißt nicht gleiche Leistung.

Bei Mehrschichtrohren können mehrere Extruder einen gemeinsamen Kopf speisen. Den Durchmesser bestimmen nicht nur die Schnecke, sondern auch Werkzeug und Nachfolgeeinrichtungen.

PVC-Fensterprofil und PVC-U-Rohr

PVC-Dryblend; Füllstoffe und Stabilisatoren

Überwiegend gegenläufige Doppelschnecke; parallel oder konisch

Die Pulvermischung muss kontrolliert gefördert und das wärmeempfindliche PVC passend plastifiziert werden.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
PVC-Pulver, Stabilisator, Pigment und je nach Rezeptur Füllstoff/Schlagzähmodifikator werden als fertiger Dryblend oder als Compound aufbereitet.
Wie wird es hergestellt?
Profil- / Rohrwerkzeug → Kalibrierung → Kühlung → Abzug → Schneiden
Was bedeutet das für den Nutzer?
Erwartet werden gleichbleibende Farbe, kein Bruch bei der Montage, Maßhaltigkeit und ein im Außenbereich dauerhaft erhaltenes Aussehen.

„PVC wird ausschließlich auf Doppelschnecken verarbeitet“ stimmt nicht. Für PVC-Granulat und geeignete Rezepturen gibt es auch Einschneckenlösungen.

Tragetaschen, Müllbeutel, Gewächshausfolie

LDPE, LLDPE, HDPE und Blends

Meist Einschnecke; je Schicht ggf. ein eigener Extruder

Die Schmelze tritt als Schlauch aus einem Ringspaltwerkzeug aus und wird mit Luft zu einer dünnen Folienblase aufgeblasen.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Ein geeigneter Folienharztyp; kann mit Farbe, Gleitmittel, Antiblock oder Witterungsadditiv eingesetzt werden.
Wie wird es hergestellt?
Ringspaltwerkzeug → Kühlring → Folienblase → Quetschwalzen → Wickler
Was bedeutet das für den Nutzer?
Ob sich ein Beutel leicht öffnet, unter Last nicht reißt und die Folie sauber gewickelt wird, hängt sowohl von der Rezeptur als auch von der Dicken- und Kühlregelung ab.

Das ist Blasfolienextrusion. Beim Extrusionsblasformen, mit dem Flaschen hergestellt werden, kommen ein anderes Werkzeug und ein anderer Zyklus zum Einsatz.

Stretchfolie, Verpackungsplatte, Thermoformplatte

Thermoplaste wie PE, PP, PET, PS, ABS

Einschnecke; Doppelschneckenoptionen für PET oder Inline-Compoundierung

Ein Breitschlitzwerkzeug formt eine breite Schmelzebahn; Walzen kühlen sie und glätten die Oberfläche.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Verwendet werden Neuware, geeignet aufbereiteter Recyclingrohstoff oder eine auf die Zieleigenschaften abgestimmte Mischung.
Wie wird es hergestellt?
Breitschlitzwerkzeug → Kühlwalze / Glättwerk → Randbeschnitt → Wickeln / Plattenzuschnitt
Was bedeutet das für den Nutzer?
Oberfläche und Dicke der Platte sind wichtig, damit beim späteren Thermoformen die Ecken nicht zu dünn werden und keine optischen Unterschiede entstehen.

Die Platte kann später durch Thermoformen zu Bechern oder Schalen werden. Der Extruder allein formt die Schale nicht.

Isolierung und Außenmantel von Elektrokabeln

PE, PVC, geeignete HFFR- oder vernetzbare Compounds

Zum Ummanteln meist Einschnecke; zur Compoundherstellung Doppelschnecke

Der Leiterdraht läuft durch einen Querspritzkopf; die Schmelze umhüllt den Draht.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Der Kupfer-/Aluminiumleiter wird separat beschafft; die Isolier- und Mantelmischung wird aus Polymer, Füllstoffen und Additiven aufbereitet.
Wie wird es hergestellt?
Drahtabwickler → Querspritzkopf → Kühlung / bei Bedarf Vernetzung → Messung → Aufwickler
Was bedeutet das für den Nutzer?
Biegbarkeit, Oberfläche, Isolierdicke und die angestrebte elektrische und Brandschutzleistung werden gemeinsam bewertet. Außenmantel und elektrische Hauptisolierung haben nicht dieselbe Aufgabe.

Ein Kabelcompound herzustellen und einen Draht mit fertigem Compound zu ummanteln sind zwei verschiedene Aufgaben. Der Leiter selbst wird nicht auf einem Kunststoffextruder hergestellt.

Farbmasterbatch und Granulat aus technischen Kunststoffen

Polymer + Pigment / Mineral / Glasfaser / Additiv

Üblicherweise gleichläufige Doppelschnecke

Additive müssen verteilt, Agglomerate aufgelöst, bei Bedarf entgast und die Rezeptur gleichbleibend hergestellt werden.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Basispolymer, Pigment/Mineral/Faser und Spezialadditive kommen von Lieferanten und werden hier zu einer neuen Werkstoffrezeptur verbunden.
Wie wird es hergestellt?
Dosierung → Mischen → Entgasung → Granulierung → Trocknung
Was bedeutet das für den Nutzer?
Der Kunde für dieses Granulat ist meist ein anderer Hersteller. Die Konstanz von Anteil, Verteilung und Chargenqualität überträgt sich auf sein Endprodukt.

Masterbatch ist ein Zwischenprodukt mit hohem Additivanteil; es wird in der späteren Produktion meist mit einem anderen Harz verdünnt.

Rezyklatgranulat

Sortiertes, passend aufbereitetes Kunststoffmahlgut / Folienabfall

Ein- oder Doppelschnecke; teils zweistufige Anlage

Der Abfall muss zugeführt, gefiltert, entgast und mit den nötigen Additiven aufgewertet werden.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Produktionsabfälle oder gesammelte Post-Consumer-Kunststoffe durchlaufen Sortierung, Zerkleinerung und bei Bedarf Waschen und Trocknen.
Wie wird es hergestellt?
Aufbereitung → Aufschmelzen → Filtration → Entgasung → Granulierung
Was bedeutet das für den Nutzer?
Farbe, Geruch, Verunreinigung und frühere thermische Belastung beeinflussen den Einsatzbereich. Der Recyclinganteil allein beschreibt weder Qualität noch Eignung.

Ein Extruder macht nicht aus jedem gemischten Abfall die gleiche Qualität. Sortenreinheit, Verunreinigung und Feuchte verändern das Ergebnis unmittelbar.

Holz-Kunststoff-Verbund (WPC) für Terrassendielen und Profile

Holzmehl / Naturfaser + PE, PP oder PVC

Je nach Rezeptur Doppelschnecke; mit fertigem Granulat auch Einschnecke

Der Füllstoff muss im Polymer verteilt, die Feuchte kontrolliert und die thermische Schädigung der Faser begrenzt werden.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Holzmehl/-fasern aus der Holzverarbeitung und ein geeigneter Kunststoff, bei Bedarf mit Verträglichkeitsvermittlern und Schutzadditiven aufbereitet.
Wie wird es hergestellt?
Mischung oder fertiges Compound → Profilwerkzeug → Kalibrierung → Schneiden
Was bedeutet das für den Nutzer?
Feuchte, Maßänderung, Oberfläche und Witterungsbeständigkeit sind wichtig. Dass der Werkstoff Holz enthält, heißt nicht, dass er sich wie Naturholz verhält.

Das Compound kann zuerst granuliert und dann auf einer zweiten Linie geformt werden; es gibt auch Linien, die direkt formen.

Reifenlauffläche, Dichtungen, Profildichtungen und Gummischläuche

Vorgemischte Kautschukmischung oder Silikon

Spezieller Kautschukextruder; häufig Einschnecke

Die zähe Mischung wird bei kontrollierter Temperatur gefördert und geformt; eine vorzeitige Vulkanisation wird verhindert.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Natur- oder Synthesekautschuk; kann zuvor auf separaten Mischanlagen mit Füllstoffen, Ölen und geeigneten Vernetzungskomponenten aufbereitet werden.
Wie wird es hergestellt?
Zuführung → Werkzeug → produktgerechte Vulkanisation / Vernetzung → Kühlung
Was bedeutet das für den Nutzer?
Die Dichtwirkung einer Dichtung, das Verhalten einer Reifenlauffläche oder die Flexibilität eines Schlauchs hängen nicht nur von der extrudierten Form ab, sondern auch von Rezeptur und anschließender Vulkanisation.

Kalt- und Warmfütterungsextruder unterscheiden sich. Die verschiedenen Komponenten einer Reifenlauffläche können von mehreren Extrudern in einem Kopf zusammengeführt werden.

Knabbergebäck, extrudierte Snacks, pflanzliches Protein

Mehl / Stärke / Protein + Wasser und Rezepturbestandteile

Häufig gleichläufiger Doppelschnecken-Kochextruder

Mischen, Wärme und mechanische Arbeit erzeugen gemeinsam Konsistenz, Garung und Textur des Produkts.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Mehl, Stärke oder Pflanzenprotein aus der Landwirtschafts- und Lebensmittelverarbeitungskette, aufbereitet mit Wasser und weiteren Rezepturbestandteilen.
Wie wird es hergestellt?
Konditionierung → Extrusion → Schneiden / Kühldüse → Trocknung / Beschichtung
Was bedeutet das für den Nutzer?
Knusprigkeit, Dichte, Mundgefühl oder faserige Textur sind das gemeinsame Ergebnis von Rohstoff, Feuchte, mechanischer Arbeit und Temperatur.

Nicht jedes Lebensmittel expandiert am Austritt. Bei Proteinprodukten mit hoher Feuchte kann mit einer Kühldüse eine faserige Textur angestrebt werden.

Heimtiernahrung und Fischfutter

Gemahlenes Getreide / Protein / Fett / Wasser

Ein- oder Doppelschnecken-Kochextruder

Ziel sind eine rezepturgerechte Garung, Dichte und Pelletstruktur.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Gemahlenes Getreide, Proteinquellen, Fett und die Bestandteile der Ernährungsrezeptur werden aufbereitet.
Wie wird es hergestellt?
Vorkonditionierer → Extruder → Schneidwerk → Trockner → Fettbeschichtung
Was bedeutet das für den Nutzer?
Für das Tier, das das Korn frisst, zählen Textur und Ernährungsziele; für den Anwender Lagerfähigkeit, Kornintegrität und Eignung bei der Fütterung. Diese werden nicht allein durch die Werkzeugform bestimmt.

Ob Futter schwimmt oder sinkt, bestimmt nicht allein die Düsenform; auch Rezeptur und Prozessbedingungen wirken mit.

Teigwaren

Grieß / Mehl + Wasser

Teigwarenpresse; üblicherweise Formung mit Einschnecke

Der vorbereitete Teig wird durch eine Matrize gepresst und erhält so den Nudelquerschnitt.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Grieß/Mehl aus Weizen, Wasser und weitere zur Produktrezeptur passende Lebensmittelbestandteile werden gemischt.
Wie wird es hergestellt?
Mischen → Vakuum / Extrusion → Schneiden → kontrollierte Trocknung
Was bedeutet das für den Nutzer?
Formstabilität, Rissfreiheit beim Trocknen und Textur nach dem Kochen entstehen zusammen aus Teigbereitung, Formgebung und Trocknung.

Das Formen von üblichen Trockenteigwaren ist nicht derselbe Prozess wie das Garen von Snacks durch Hochtemperaturextrusion.

Feste Dispersionen und Granulate in der Pharmazie

Wirkstoff + geeignetes Polymer / Hilfsstoffe

Doppelschnecke in pharmazeutischer Ausführung

Bei der Schmelzextrusion wird der Wirkstoff in einem Träger verteilt; in anderen Anordnungen erfolgt eine Feuchtgranulierung.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Verwendet werden für die Arzneimittelherstellung spezifizierte Wirkstoffe, Trägerpolymere und Hilfsstoffe.
Wie wird es hergestellt?
Dosierung → kontrollierte Verarbeitung → Kühlen / Mahlen → nachfolgende Darreichungsform
Was bedeutet das für den Nutzer?
Ziel ist ein validiertes und gleichbleibendes pharmazeutisches Zwischenprodukt. Ein sauber aus der Maschine austretender Strang ist für sich allein kein Beweis für Arzneimittelqualität oder therapeutische Wirkung.

Nicht jeder Wirkstoff verträgt Wärme. HME und Feuchtgranulierung sind getrennte Prozesse; Produkt- und Reinigungsvalidierung sind erforderlich.

Ziegel, Keramikrohre und technische Keramikprofile

Feuchter Ton / keramische Masse

Häufig Vakuum-Schneckenextruder; für Sonderformen auch Kolbenextruder

Die Masse wird verdichtet, ihr Luftgehalt verringert und ein kontinuierlicher Strang aus dem Mundstück gepresst.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Ton/Keramikpulver mineralischen Ursprungs wird mit Wasser und bei Bedarf Verarbeitungshilfsmitteln zu einer Masse aufbereitet.
Wie wird es hergestellt?
Mischen → Vakuum → Extrusion → Schneiden → Trocknen → Brennen
Was bedeutet das für den Nutzer?
Lufteinschlüsse, Feuchteverteilung sowie Trocknen und Brennen wirken sich auf Risse, Maße und die Festigkeit des fertigen Teils aus.

Hier wird kein Kunststoffharz geschmolzen. Feuchte, Lufteinschlüsse sowie das spätere Trocknen und Brennen sind entscheidend.

Aluminium-Fensterprofile und Kühlkörperprofile

Metallbolzen; meist vorgewärmtes Aluminium

Stempel- / Kolben-Strangpresse

Eine große lineare Kraft presst den Metallbolzen durch die Matrize. Eine drehende Schnecke wie im herkömmlichen Kunststoffextruder gibt es nicht.

Herkunft, Fertigungsablauf und Wirkung für den Nutzer
Woher kommt der Rohstoff?
Verwendet werden Bolzen aus Primär- oder Recyclingmetall in geeigneter Zusammensetzung; Bolzen und Werkzeug werden für den Prozess vorbereitet.
Wie wird es hergestellt?
Bolzenvorbereitung → Presse → Kühlung → Recken / Richten → Schneiden / Auslagern
Was bedeutet das für den Nutzer?
Legierung, Querschnitt, Richten und geeignete Wärmebehandlung beeinflussen Montagemaße und mechanisches Verhalten des Profils. Eine Kunststoff-Additivrezeptur kommt hier nicht zur Anwendung.

„Direktes/indirektes Strangpressen“ beschreibt die Bewegung von Matrize und Material; „Direktantrieb“ beschreibt die Anbindung des Motors. Es handelt sich nicht um dieselbe Einteilung.

„Doppelschnecke“ allein sagt noch nicht genug.

Anzahl der Schnecken, Drehrichtung, Geometrie und Prozesszweck sind getrennte Merkmale. Um eine Maschine zu beschreiben, verwenden wir sie alle zusammen.

Seitenansicht, vereinfachtDrehrichtungDer Zylinder steht still; die Schnecke dreht sich um ihre Achse.

Einschneckenextruder

Eine Schnecke, ein stabiler Schmelzestrom.

Verbreitet bei Rohr, Folie, Platte und Kabelummantelung aus verarbeitungsfertigem thermoplastischem Harz. Dieselbe Schnecke fördert und schmilzt. Misch- oder Barriereteile können ergänzt werden.

Stärke: einfache, effiziente und stabile Formgebung, wenn passend zur Anwendung ausgelegt. Grenze: bei intensiver Additivdispergierung und mehreren Dosierstellen nicht immer die beste Lösung.

Seitenansicht, vereinfachtDrehrichtungIneinandergreifende Schneckenprofile sind hier nicht dargestellt.

Gleichläufiger Doppelschneckenextruder

Eine flexible Prozessstrecke zum Mischen.

Beide Schnecken drehen in dieselbe Richtung. Bei dichtkämmenden Ausführungen wird das Material zwischen den Schnecken übergeben. Modulare Förderelemente und Knetblöcke übernehmen je nach Rezeptur unterschiedliche Aufgaben.

Verbreitet beim Compoundieren, bei Masterbatch, in manchen Recycling-, Lebensmittel- und Pharmaprozessen. Eine „selbstreinigende“ Geometrie heißt nicht, dass Reinigung oder Produktwechsel ohne Prüfung auskommen.

Seitenansicht, vereinfachtDrehrichtungIneinandergreifende Schneckenprofile sind hier nicht dargestellt.

Gegenläufiger paralleler Doppelschneckenextruder

Zwei Schnecken, gegenläufig, mit konstantem Durchmesser.

Die Schnecken drehen gegeneinander; ihre Achsen sind parallel. Dichtkämmende, für die PVC-Verarbeitung angepasste Ausführungen fördern Dryblend, plastifizieren es und speisen das Werkzeug gleichmäßig.

Typische Beispiele sind Rohre und Profile aus Hart-PVC. Nicht jede gegenläufige Maschine ist gleich; Schneckengeometrie und Arbeitsbereich sind entscheidend.

Seitenansicht, vereinfachtDrehrichtungKonisch / parallel = Geometrie. Gleich- / gegenläufig = Drehsinn.

Gegenläufiger konischer Doppelschneckenextruder

Am Einzug breiter, zum Austritt hin schmaler.

Der Schneckendurchmesser nimmt von der Einzugsseite zur Spitze hin ab. Die konische Geometrie bietet andere Gestaltungsmöglichkeiten für das Einzugsvolumen und die Anordnung des Antriebs auf der Rückseite.

Verbreitet bei PVC-Profilen und -Rohren. Machen Sie die Wahl konisch/parallel nicht allein von der Kapazität abhängig; Rezeptur, Füllstoffanteil, Produkt und die Prozessdaten des Maschinenherstellers entscheiden.

Weitere Bauarten: Planetwalzen-, Ko-Kneter-, Kolben- und Kaskadenextruder

Planetwalzenextruder

Planetspindeln um eine Zentralspindel verteilen das Material in dünne Schichten. Die große Kontaktfläche zielt auf Wärmeaustausch und kontrolliertes Mischen. Eingesetzt bei PVC, Klebstoffen, Silikon und Spezialcompounds.

Ko-Kneter (oszillierende Schnecke)

Eine Spezialwelle dreht sich und bewegt sich zugleich axial vor und zurück. Zusammen mit Stiften im Zylinder mischt sie das Material. Bei wärme- oder scherempfindlichen Mischungen wie Kabelcompounds eine mögliche Alternative; meist wird ein separates Austragsorgan verwendet.

Kolben- / Stempelextruder

Nutzt statt Drehung eine lineare Schubkraft. Die Metall-Strangpresse ist das deutlichste Beispiel. Das Material kann als Bolzen zugeführt werden; sie arbeitet nicht im selben kontinuierlichen Zyklus wie die Kunststoffextrusion mit Schnecke.

Tandem / Kaskade

Die erste Maschine kann Aufschmelzen oder Mischen übernehmen, die nächste Kühlen, Entgasen oder Druckaufbau. „Zweistufig“ bedeutet nicht, dass sich in einem Zylinder zwei Schnecken befinden.

Coextrusion ist kein Schneckentyp.

Mehrere Schmelzeströme werden in einem gemeinsamen Werkzeug oder Kopf zusammengeführt. So können zum Beispiel drei Extruder Außenschicht, Barriere und Innenschicht bilden. Doppelschnecke = zwei Schnecken in einer Maschine. Coextrusion = ein Schichtprodukt aus mehreren Strömen. Schichtzahl und Extruderzahl müssen nicht in jeder Anordnung eins zu eins übereinstimmen.

Nach dem Extruder geht die Produktion weiter.

Dieselbe Schmelzidee wird mit unterschiedlichen Werkzeugen und Nachfolgeeinrichtungen zu unterschiedlichen Produkten. Wählen Sie eine Linie und verfolgen Sie den Weg des Materials.

Ein kontinuierlicher Ring wird zu einem langen Rohr.

Eine typische Linie für PE/PP. Der Kalibrator gibt dem weichen Rohr seine Maße. Bei PVC-Pulvermischungen ändert sich meist der Extrudertyp.

  1. 1Harz vorbereiten
  2. 2Auf der Einschnecke aufschmelzen
  3. 3Durch das Ringspaltwerkzeug führen
  4. 4Kalibrieren und kühlen
  5. 5Abziehen, schneiden oder wickeln

Ein dünner Schlauch wird mit Luft zur Blase.

Die Luft in der Blase sorgt für die Aufweitung, der äußere Kühlring für die Kühlung. Abzugs- und Aufblasverhältnis beeinflussen die Foliengeometrie.

  1. 1Auf der Einschnecke aufschmelzen
  2. 2Aus dem Ringspaltwerkzeug austreten lassen
  3. 3Mit Luft aufblasen und kühlen
  4. 4Oben flachlegen
  5. 5Zu Rollen aufwickeln

Ein breiter Schlitz formt eine flache Bahn.

Folie und Platte folgen einer ähnlichen Idee; Dicke, Harz und Anlagenausrüstung unterscheiden sich. Die Kühlleistung kann die Liniengeschwindigkeit begrenzen.

  1. 1Schmelze aufbereiten
  2. 2Dem Breitschlitzwerkzeug zuführen
  3. 3Auf die Kühlwalze legen
  4. 4Ränder und Dicke prüfen
  5. 5Wickeln oder zu Platten schneiden

Auch der Rohstoff eines Produkts entsteht im Extruder.

Bei der Stranggranulierung kühlen die Stränge zuerst ab und werden dann geschnitten. Bei der Unterwassergranulierung wird direkt an der Düsenplatte geschnitten; die Reihenfolge hängt vom Verfahren ab.

  1. 1Komponenten verwiegen
  2. 2Auf der Doppelschnecke aufschmelzen und mischen
  3. 3Bei Bedarf entgasen und filtrieren
  4. 4Per Strang- / Unterwassergranulierung schneiden
  5. 5Kühlen und trocknen

Der Draht läuft separat, der Kunststoff umhüllt ihn.

Drahtgeschwindigkeit und Schmelzedurchsatz müssen aufeinander abgestimmt sein. Manche Isolierungen erfordern zusätzlich einen Vernetzungsschritt.

  1. 1Leiterdraht abwickeln
  2. 2Kunststoff im Extruder aufschmelzen
  3. 3Im Querspritzkopf ummanteln
  4. 4Kühlen und messen
  5. 5Ummanteltes Kabel aufwickeln
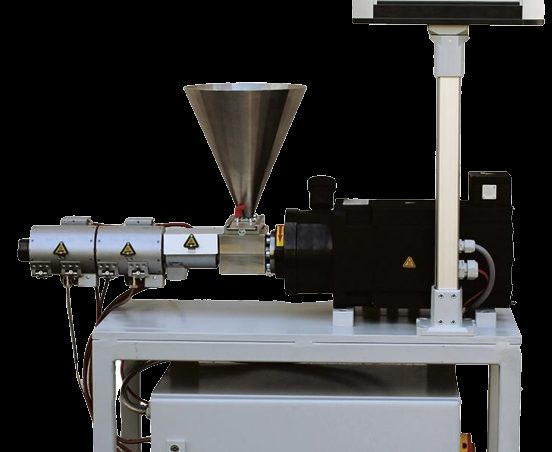
Extruderanlage mit Einfülltrichter, Zylinder und Antriebsseite
Vom Schema zur echten Maschine. Finden Sie im Foto den Trichter, den langen Zylinder und die Antriebsseite.

Die Bauteile an der echten Maschine erkennen.

Trichter oben
Hier tritt der Rohstoff ein. Von hier gelangt das Material zur Schnecke im Zylinder.
Langer Körper
Die Schnecke liegt innen; von außen sehen Sie den Zylinder und die Heizzonen um ihn herum.
Antriebsseite
Hier wird die Drehbewegung auf die Schnecke übertragen. Wie die Verbindung innen aufgebaut ist, zeigen die Antriebsschemata.

Foto: EMF Motor Anwendungsarchiv. Produktzeichnungen und Schnitte: für diesen Leitfaden erstellte schematische Darstellungen.

Wer dreht die Schnecke – und wie?

Zuerst betrachten wir die mechanische Verbindung. Dann trennen wir die Motortechnik davon: „Synchronmotor“, „Servo“ und „Direktantrieb“ beschreiben nicht dasselbe.

Mechanische Antriebsanordnungen
UmrichterDrehzahlregelungMotorRiementriebGetriebeAxiallager*Schnecke* Das Lager kann in einem eigenen Gehäuse oder im Motor / Getriebe sitzen. Anordnung schematisch.

Schneller Motor, langsamere und kräftigere Schnecke.

Die Bewegung des Motors gelangt zuerst über Riemen und Riemenscheiben, dann über ein Getriebe zur Schnecke. Riemenscheiben- und Getriebeübersetzung bestimmen gemeinsam die Schneckendrehzahl.

Was bietet es?
Bietet Flexibilität bei der Anordnung und eine Auswahl an Übersetzungen. Man trifft sie an bestehenden Maschinen an.
Was prüfen wir?
Riemenspannung, Ausrichtung, Schutzabdeckung, Lagerlasten und Getriebeöl werden geprüft. Nicht jedes Riemensystem hat dasselbe Schlupf- und Verlustverhalten.
UmrichterDrehzahlregelungMotorKupplungGetriebeAxiallager*Schnecke* Das Lager kann in einem eigenen Gehäuse oder im Motor / Getriebe sitzen. Anordnung schematisch.

Drehzahlreduzierung mit Zahnrädern, ohne Riemen.

Der Motor ist über eine Kupplung mit dem Getriebe verbunden. Die Zahnräder senken die Drehzahl und erhöhen das Drehmoment. Ein Motor nah an der Maschine bedeutet nicht, dass kein Getriebe vorhanden ist.

Was bietet es?
Großer Arbeitsbereich dank vieler Motor- und Übersetzungsoptionen. Ein für die Extrusion geeignetes Axiallager kann integriert sein.
Was prüfen wir?
Es gibt Verzahnungs- und Lagerverluste, Schmierung, Kühlung und Ausrichtung. Dauerlast und kurzzeitige Überlastfähigkeit werden gemeinsam bewertet.
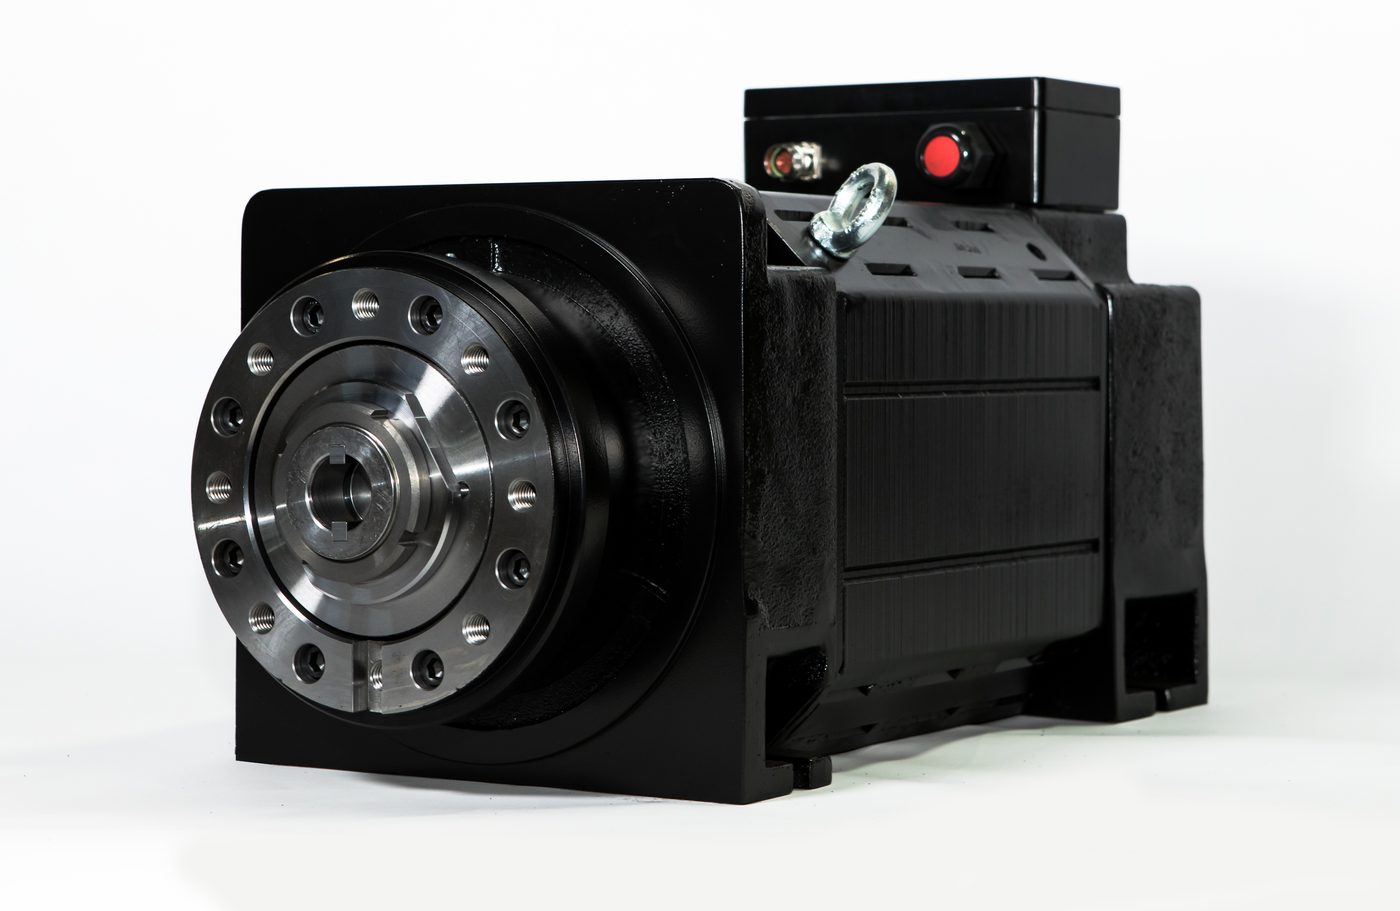
UmrichterDrehzahlregelungHochmomentmotorAxiallager*Schnecke* Das Lager kann in einem eigenen Gehäuse oder im Motor / Getriebe sitzen. Anordnung schematisch.

Das benötigte Drehmoment entsteht bei Schneckendrehzahl.

Ein Motor mit hohem Drehmoment wird ohne Untersetzungsgetriebe mit der Schnecke verbunden. Im Einschnecken-Beispiel entspricht die Motordrehzahl der Schneckendrehzahl. Die Verbindung kann über Hohlwelle, Keilwelle (Spline), Passfeder oder eine geeignete Kupplung erfolgen.

Was bietet es?
Kann die Wartung von Getriebe und gegebenenfalls Riemen entfallen lassen und ergibt eine kürzere mechanische Kette. Für eine stabile niedrige Drehzahl ist eine passende Kombination aus Motor und Umrichter nötig.
Was prüfen wir?
Drehmoment-Drehzahl-Bereich, Axiallager, Wellenschnittstelle, Kühlung, Montage und Umrichterkompatibilität werden geprüft. Direktantrieb bedeutet nicht immer ohne Wasserkühlung; das hängt von der Motorkonstruktion ab.
UmrichterDrehzahlregelungMotorKupplungVerteilergetriebeAxiallager*Zwei Schnecken* Das Lager kann in einem eigenen Gehäuse oder im Motor / Getriebe sitzen. Anordnung schematisch.

Die Phasenlage der beiden Wellen zählt ebenso wie ihre Drehzahl.

In der üblichen Anordnung verteilt ein spezielles Getriebe die Leistung eines Motors auf zwei Abtriebswellen. Seine Aufgabe ist nicht nur die Drehzahlreduzierung, sondern auch, Drehrichtung und Lage der Schnecken zueinander zu halten.

Was bietet es?
Bei kämmenden Schnecken bleibt die Synchronisation mechanisch gewährleistet. Hohe Drehmomente lassen sich auf kompakte Abtriebswellen übertragen.
Was prüfen wir?
Zwei Schnecken mit zwei unabhängigen Motoren anzutreiben ist kein einfacher Getriebeausbau. Phasensynchronisation, Wellen- und Lagerlasten sowie Fehlerfälle müssen mit dem Maschinenhersteller geklärt werden.

Lernen wir auch die Antriebsbauteile näher kennen.

Hinter dem sichtbaren Motor stehen elektrische Aufgaben, mechanische Kraftübertragung und Lastaufnahme. Betrachten Sie jedes Bauteil mit denselben Fragen.

Motor und UmrichterVon Elektrizität zu geregelter Drehung.
Was ist das?
Der Motor erzeugt durch elektromagnetische Wechselwirkung eine Drehung an der Welle. Der Umrichter steuert Strom und Frequenz, die dem Motor zugeführt werden, mit einem geeigneten Regelverfahren.
Woher kommt es, woraus besteht es?
Ein Motor besteht aus Gehäuse, feststehendem Stator, drehendem Rotor und Lagern. Er enthält Wicklungen und Teile aus Elektroblech; Permanentmagnete gibt es nur bei den entsprechenden Motortypen. Der Umrichter enthält Leistungselektronik.
Was bewirkt es im Inneren?
Er versucht, die gewünschte Schneckendrehzahl auch bei wechselnder Last zu halten. Ausreichendes Dauerdrehmoment und thermische Reserve sind ebenso wichtig wie die höchste kW-Angabe.
Was bemerkt der Endnutzer?
Eine stabile Drehzahl unterstützt eine gleichmäßige Fertigung. Wirkungsgrad, Kühlung und Wartungsbedarf wirken sich auf die Betriebskosten aus; ein guter Motor allein garantiert noch kein gutes Produkt.
Was muss man mitbedenken?
Schneckendrehzahl und Materialdurchsatz sind nicht dasselbe. Energievergleiche erfolgen bei gleicher Gutteilmenge und gleicher Systemgrenze.
Riemen, Kupplung und GetriebeDer Weg der Bewegung vom Motor zur Schnecke.
Was ist das?
Der Riemen ist ein flexibles Übertragungselement. Die Kupplung verbindet zwei Wellen. Die Zahnräder im Getriebe verändern das Verhältnis zwischen Drehzahl und Drehmoment.
Woher kommt es, woraus besteht es?
Riemen bestehen je nach Typ aus verstärkten Polymeren; Riemenscheiben, Wellen und Zahnräder aus geeigneten Metallen. Kupplungen können metallisch sein oder elastische Elemente haben; das Getriebe hat Lager und ein Schmiersystem.
Was bewirkt es im Inneren?
Das Getriebe liefert bei niedrigerer Abtriebsdrehzahl ein höheres Drehmoment; es erzeugt keine Energie. Beim Direktantrieb erzeugt der Motor das benötigte Drehmoment bei Schneckendrehzahl.
Was bemerkt der Endnutzer?
Übertragungsverluste, Geräusche und Wartungsstillstände beeinflussen die Fertigungskosten. Gute Ausrichtung und eine intakte Kraftübertragung unterstützen die Kontinuität der Fertigung.
Was muss man mitbedenken?
Eine sichtbare Kupplung bedeutet nicht, dass ein Getriebe vorhanden ist; und dass der Motor nah an der Schnecke sitzt, beweist nicht, dass kein Getriebe da ist.
Radial- und AxiallagerDrehen allein genügt nicht – die Kräfte müssen auch getragen werden.
Was ist das?
Ein Radiallager trägt seitlich auf die Welle wirkende Lasten, ein geeignetes Axiallager den Schub entlang der Welle. Je nach Bauart kann ein Lager mehrere Lastkomponenten aufnehmen.
Woher kommt es, woraus besteht es?
Gängige Wälzlager bestehen aus präzise bearbeiteten Ringen, Wälzkörpern und Käfig. Schmierung und Kühlung gehören zur Lageranordnung.
Was bewirkt es im Inneren?
Der Rückschub, den der Schmelzedruck auf die Schnecke ausübt, wird über einen geeigneten mechanischen Kraftweg in das Gehäuse geleitet. Wer das Getriebe entfernt, beseitigt diese Kraft nicht.
Was bemerkt der Endnutzer?
Eine geeignete Lagerung unterstützt den unterbrechungsfreien Betrieb der Maschine. Verschleiß oder Ausrichtungsfehler können Stillstände und Teiletausch häufiger machen.
Was muss man mitbedenken?
Man kann nicht annehmen, dass die Motorlager allein den gesamten Extruderschub tragen. Kraftweg und Tragfähigkeit werden in der Maschinenkonstruktion nachgewiesen.

Die Motortechnik ist eine eigene Entscheidung.

TechnologieWie man sie einordnetWorauf zu achten ist
Asynchronmotor + UmrichterVerbreitet bei drehzahlvariablen Industrieantrieben. Häufig zusammen mit einem Getriebe eingesetzt.Kühlung bei niedriger Drehzahl, Dauerdrehmoment, Rückführung und Umrichterleistung.
Synchron / PermanentmagnetKann bei geeigneter Auslegung hohe Drehmomentdichte und hohen Wirkungsgrad bieten; mit oder ohne Getriebe.Reale Drehmoment-Drehzahl-Kennlinie, Umrichterkompatibilität, Temperatur- und Magnetgrenzen.
ServoantriebMotor, Umrichter und Rückführung arbeiten für eine präzise Bewegungsregelung zusammen.„Servo“ bedeutet nicht „zwingend getriebelos“. Maßgeblich sind Drehmoment- und Wärmebedarf des kontinuierlichen Prozesses.
GleichstrommotorAn älteren Extrusionslinien anzutreffen; wurde für eine breite Drehzahlregelung eingesetzt.Wartung von Bürsten / Kommutator, Ersatzteile und Erhalt der Betriebspunkte bei einer Modernisierung.
Hydraulisch / elektrohydraulischBei Metallpressen verbreitet, um hohe Linearkräfte zu erzeugen; manche speziellen Schneckenantriebe nutzen auch einen Hydraulikmotor.Pumpe, Ventile, Öltemperatur und Gesamtverluste des Systems. Presskraft und Schneckendrehmoment dürfen nicht verwechselt werden.
EMF SQME Extrudermotor mit sichtbarer Hohlwellenverbindung
Ein echtes Motorbeispiel: EMF SQME. Wellenschnittstelle, Lager und mechanische Anordnung sind bei der Motorauswahl ebenso wichtig wie die kW-Angabe.

Welche Angaben braucht eine getriebelose Umrüstung?

  • Minimale, dauernde und maximale Schneckendrehzahl.
  • Drehmoment in jedem Betriebspunkt; Anlauf- und kurzzeitiger Überlastbedarf.
  • Vorhandene Motorleistung, Drehzahl und Gesamtübersetzung.
  • Axiallast, Lagerlebensdauer, Wellenmaße und Anschlussnorm.
  • Bei Doppelschnecken: Leistungsverzweigung und Synchronisationsanordnung.
  • Material, Rezeptur, kg/h, Temperatur und Betriebsdauer.
  • Umrichter, Versorgungsspannung, Kühlung und Einbaubedingungen.

Eine Einsparquote lässt sich nicht allein am Typenschild des Motors ablesen. Vorher-/Nachher-Messungen werden beim selben Produkt, demselben Gutteil-Durchsatz und derselben Systemgrenze verglichen.

EMF Extrudermotoren ansehen →

Drehmoment, Leistung und Axialkraft: drei verschiedene Größen.

Um die Motorauswahl zu verstehen, trennen wir zuerst, welche Aufgabe mit welcher Größe beschrieben wird.

Drehmoment · Nm
Die Drehwirkung, die nötig ist, um die Schnecke zu drehen. Ähnlich der Wirkung Ihrer Hand beim Öffnen eines fest sitzenden Deckels.
Drehzahl · U/min
Die Zahl der Umdrehungen der Schnecke pro Minute. Sie muss nicht der Motordrehzahl entsprechen.
Leistung · kW
Wie schnell Arbeit verrichtet wird. An einer drehenden Welle hängt sie von Drehmoment und Drehzahl ab: P = T × n / 9550.
Axialkraft · N oder kN
Die Last, die die Schnecke in Längsrichtung nach hinten drückt. Sie hängt mit dem Schmelzedruck zusammen und wird von einem geeigneten Axiallager aufgenommen.
Axialkraft nach hinten (N)Drehmoment (Nm)Axiallager → Maschinengestell
Ein Motor mit hohem Drehmoment hat nicht automatisch eine ausreichende Axiallastkapazität. Das Lager wird gesondert ausgelegt.

Was passiert, wenn die Drehzahl bei gleichem Drehmoment steigt?

In diesem Lehrbeispiel ist das Schneckendrehmoment mit 1.000 Nm fest. Verschieben Sie den Regler und sehen Sie die nötige mechanische Leistung an der Welle.

Dies ist kein Werkzeug zur Motorauswahl. Dauerdrehmoment, Drehzahlbereich und Kühlgrenzen des realen Motors werden gesondert geprüft.

Mechanische Leistung an der Schneckenwelle6,28 kW

1.000 × 60 ÷ 9.550

Wie vervielfacht ein Getriebe das Drehmoment? Ein Rechenbeispiel

Nehmen wir an der Motorwelle 30 kW bei 1.500 U/min an. Das Motordrehmoment beträgt dann 9.550 × 30 ÷ 1.500 ≈ 191 Nm. Bei einer Untersetzung von 15:1 dreht die Schnecke mit 100 U/min.

Setzen wir nur für dieses Beispiel einen Getriebewirkungsgrad von 95 % an: Das Schneckendrehmoment beträgt 191 × 15 × 0,95 ≈ 2.722 Nm, die Schneckenleistung 30 × 0,95 = 28,5 kW. Ein Getriebe erzeugt keine Energie; das Drehmoment steigt, während die Drehzahl sinkt, und ein Teil der Energie geht verloren.

Soll ein getriebeloser Motor denselben Betriebspunkt erreichen, muss er bei 100 U/min etwa 2.722 Nm liefern. „Beide haben 30 kW“ belegt für sich allein keine Gleichwertigkeit. Die 95 % sind hier kein gemessener Produktwert, sondern eine Annahme, um die Rechnung zu erklären.

Diese Gleichung gilt für die mechanische Wellenleistung. Die aus dem Netz bezogene Leistung weicht wegen Umrichter- und Motorverlusten ab. Bei einem Doppelschneckensystem ist die gesamte Abgabeleistung die Summe der T × n-Beiträge jeder Welle; prüfen Sie, ob der Katalog das Drehmoment je Welle oder gesamt angibt.

Betrachten Sie die Extruderlast nicht wie eine Lüfterlast.

Der bei Lüftern verwendete Ansatz „Leistung steigt mit der dritten Potenz der Drehzahl“ gilt nicht direkt für eine Extruderschnecke. Das Schneckendrehmoment ändert sich mit Harz, Temperatur, Füllgrad, Druck, Geometrie und Rezeptur. Eine niedrigere Drehzahl bedeutet nicht in jedem Fall weniger kWh/kg.

Was steuert der Bediener tatsächlich?

Ein Dreh an einem Regler beeinflusst mehr als ein Ergebnis. Ziel ist nicht nur mehr Ausstoß, sondern stabile Produktion in gleicher Qualität.

ParameterEinfach erklärtWas beeinflusst er?
SchneckendrehzahlWie schnell sich die Schnecke drehtDurchsatz, Füllgrad, mechanische Energie und Schmelzetemperatur. Der Durchsatz ist nicht in jedem Prozess direkt proportional zur Drehzahl.
DosierratePro Stunde zugeführte MaterialmengeFüllgrad und spezifische Energie, besonders bei dosiert / hungergefütterten Doppelschnecken. Dosiereinstellung und Schneckendrehzahl werden zusammen bewertet.
ZylindertemperaturSollwert für die Metalltemperatur jeder ZoneWärmeaustausch und Plastifizierung. Die angezeigte Zonentemperatur ist nicht die tatsächliche Schmelzetemperatur.
MassedruckAnzeige des Fließwiderstands vor dem WerkzeugSiebverschmutzung, Werkzeugwiderstand und Fließbedingungen. Ein plötzlicher Anstieg allein beweist keine Störungsursache.
Motordrehmoment / LastWie schwer lässt sich die Schnecke drehen?Materialviskosität, Füllgrad und mechanische Grenzen. Ob die Lastanzeige % oder Nm bedeutet, hängt vom Umrichter ab.
Vakuum / EntgasungFlüchtige Stoffe aus der Schmelze entfernenUmgang mit Feuchte, eingeschlossener Luft und Gasen. Nicht jede Maschine hat sie; sie ersetzt das Trocknen nicht automatisch.
Abzugs- / WickelgeschwindigkeitWie schnell das Produkt am Linienende läuftMaterial pro Längeneinheit und Produktabmessungen. Sie muss zu Kühlung und Schmelzedurchsatz passen.
kWh/kgStrom pro Kilogramm GutproduktVergleiche erfordern dieselbe Rezeptur, denselben Gutdurchsatz und dieselbe Messgrenze. Eine reine Motormessung wird nicht mit einer Messung der ganzen Linie vermischt.
Ein Datenblatt lesen: Durchmesser, L/D, Kapazität und spezifisches Drehmoment

Schneckendurchmesser (D): Der über die Stegspitzen gemessene Außendurchmesser. Ein „90er Extruder“ meint meist 90 mm Schneckendurchmesser, nicht den Durchmesser des Produkts.

L/D: Das Verhältnis von wirksamer Schneckenlänge zu Durchmesser. Bei D = 60 mm und L/D = 30 beträgt diese Länge 1.800 mm. Bei Doppelschnecken- und konischen Maschinen prüfen Sie die Längen-/Durchmesser-Definition des Herstellers. Eine längere Schnecke ist nicht für jede Rezeptur besser.

Gangtiefe und Kompressionsverhältnis: Bei einer klassischen Einschnecke bezieht sich das auf die Geometrie von Einzugs- und Meteringkanal. Es ist nicht das Druckverhältnis am Werkzeug. Barriere- und Spezialschnecken können komplexer sein als drei einfache Zonen.

Kapazität (kg/h): Hängt von Material und Prüfbedingungen ab. Zwei Maschinen gleichen Durchmessers liefern bei anderem Harz und anderer Schneckenauslegung nicht denselben Durchsatz. Auch Trockner, Sieb, Werkzeug, Kühlung und Abzug können die Kapazität begrenzen.

Spezifisches Drehmoment: Das auf eine bestimmte geometrische Größe normierte Drehmoment, vor allem in Doppelschneckenkatalogen. Es ist nicht dieselbe Zahl wie das Gesamt-Nm; lesen Sie vor dem Vergleich verschiedener Hersteller die Definition und den Hinweis „je Welle“.

SME: Die je Materialmenge eingebrachte spezifische mechanische Energie. Sie hängt von Messung und Verlustkorrektur ab; sie ist nicht dieselbe Kennzahl wie der Stromverbrauch der ganzen Linie.

Wenn Sie am Produkt ein Problem sehen…

Ein Symptom allein verrät nicht die Grundursache. Die folgenden Zusammenhänge sind ein Einstieg, um den Prozess zu verstehen.

Blasen oder Lunker

Mögliche Ursachen sind Feuchte, eingeschlossene Luft, unzureichende Entgasung oder Materialabbau. Trocknungsvorgabe des Harzes, Vakuumzustand und Schmelzetemperatur werden gemeinsam geprüft.

Schwankende Dicke / Durchsatz

Untersucht werden Schwankungen bei Dosierung, Drehzahlregelung, Temperatur, Druck und Abzug. Auf „der Motor schwankt“ schließt man nicht allein vom Produkt.

Brandstellen oder Verfärbung

In Frage kommen lange Verweilzeit, zu viel Wärme, Totzonen oder Verunreinigung. Maßgeblich sind Rezeptur und das Reinigungsverfahren des Herstellers.

Steigender Druck und Drehmoment

Geprüft werden ein verstopftes Sieb, niedrige Schmelzetemperatur, eine Rezepturänderung oder ein mechanisches Problem. Drucksicherungen und Schutzeinrichtungen werden nie überbrückt.

Geringe Kapazität

Mögliche Ursachen: unzureichende Zufuhr, Verschleiß, Werkzeug-/Siebwiderstand oder eine Grenze in der Nachfolge. Mehr Motorleistung allein löst das unter Umständen nicht.

An einer laufenden Maschine gibt es heiße Oberflächen, Schmelze unter Druck und drehende Teile. Diese Seite vermittelt die Prozesslogik; für Eingriffe, Anfahren und Abschalten gelten die Anweisungen des Maschinenherstellers und das Verfahren des Werks zur Energietrennung.

Wie spürt man eine Entscheidung in der Fabrik im Alltag?

Die folgenden Ketten sind Lehrbeispiele. Ein einzelnes Symptom lässt sich nicht einer einzelnen Ursache zuordnen; Werkstoff, Prozess und Produktmessungen werden gemeinsam bewertet.

Der Beutel soll sich leicht öffnen lassen.

  1. EINGANG / BAUTEILGeeignete Gleit- und Antiblockmittel
  2. WAS IM PROZESS GESCHIEHTRichtige Dosierung, Verteilung und Wicklung
  3. WIRKUNG IM PRODUKTDie Lagen trennen sich leichter

Zwei Folien aus demselben PE können sich wegen Additivpaket, Dicke, Oberfläche und Lagerbedingungen unterschiedlich öffnen lassen. Mehr Additiv ist nicht die einzige Lösung.

Das Fensterprofil soll bei der Montage passen.

  1. EINGANG / BAUTEILGeeignete PVC-Rezeptur und Werkzeug
  2. WAS IM PROZESS GESCHIEHTGleichgewicht aus Kalibrierung, Kühlung und Abzug
  3. WIRKUNG IM PRODUKTMaßhaltigkeit und Geradheit bleiben erhalten

Stimmen die Maße nicht, reicht guter Rohstoff allein nicht aus. Schlag- und Witterungsbeständigkeit werden über Rezeptur und Produktprüfungen gesondert bewertet.

Das Kabel soll sich biegen lassen; der Mantel soll gleichmäßig sein.

  1. EINGANG / BAUTEILGeeignete Isolier- / Mantelmischung
  2. WAS IM PROZESS GESCHIEHTDrahtgeschwindigkeit, Ausstoß und Kühlung sind abgestimmt
  3. WIRKUNG IM PRODUKTFlexibilität und Schichtdicke werden gezielt eingestellt

Kupferleiter, Isolierung und Außenmantel haben jeweils eigene Aufgaben. Elektrisches Verhalten und Brandverhalten werden über Konstruktion und Prüfung des fertigen Kabels bewertet.

Prüfen Sie Ihr Wissen mit acht Fragen.

Tippen Sie auf eine Antwort. Neben der richtigen Option sehen Sie auch die Begründung.

1. Was ist die übliche Ausgangswahl, um Wasserrohr aus verarbeitungsfertigem PE-Granulat herzustellen?

2. Welche Bauart ist verbreitet, um Glasfasern und Additive in ein Polymer einzumischen?

3. Welches Bauteil nimmt die Drucklast auf, die die Schnecke nach hinten drückt?

4. Was passiert bei gleichem Drehmoment mit der mechanischen Leistung, wenn sich die Schneckendrehzahl verdoppelt?

5. Braucht eine dreischichtige Folie zwingend eine einzige Maschine mit drei Schnecken?

6. Heißt 2 % Masterbatch zwingend 2 % reines Pigment?

7. Gleicher Rohstoff, konstante kg/h: Wie ändert sich die Masse pro Meter, wenn der Abzug schneller läuft?

8. Was lässt sich über PE aus Zuckerrohr sagen?

Ein kleines Extruder-Glossar.

Granulat
Kleine Körner aus Kunststoffrohstoff.
Schmelze
Thermoplastisches Material, das durch Wärme fließfähig geworden ist. Es muss nicht dünnflüssig wie Wasser sein.
Plastifizieren
Das Material formbar und fließfähig machen.
Compound
Ein Werkstoff, bei dem einem Polymer Additive, Füllstoffe oder andere Komponenten beigemischt werden.
Masterbatch
Ein Zwischenprodukt mit hohem Farb- oder Additivanteil, das in der späteren Produktion dosiert wird.
Werkzeug / Düse
Das Werkzeug, durch das die Schmelze strömt und das ihren Querschnitt bestimmt.
Kalibrierung
Das weiche Produkt kontrolliert auf Maß bringen.
Entgasung
Luft, Feuchtigkeit oder andere flüchtige Bestandteile über einen geeigneten Abschnitt entfernen.
Viskosität
Der Widerstand eines Materials gegen das Fließen; vergleichbar mit seiner Konsistenz.
Vulkanisation / Vernetzung
Die Struktur von Kautschuk oder einem geeigneten Material durch chemische Bindungen dauerhaft machen. Das ist nicht nur Abkühlen.
Hungerfütterung (starve feeding)
Die Zufuhr wird kontrolliert unter der Menge gehalten, die die Schnecke aufnehmen könnte. Die Schnecke ist nicht in jeder Zone vollständig gefüllt.
Volle Fütterung (flood feeding)
Am Einzug ist ständig Material vorhanden; die Aufnahme der Schnecke bestimmt den Durchsatz.

Über diesen Leitfaden.

Dieser Leitfaden erklärt die grundlegenden Mechanismen und gängigen Anwendungen der Extrusion in vereinfachter Form. Bei der Wahl von Material und Maschine werden Produktklasse, Prozessbedingungen und vorgesehene Verwendung gemeinsam bewertet.

Letzte inhaltliche Erweiterung: 20. Oktober 2026. Die Schemata sind nicht maßstäblich. Die Drehmoment- und Mischbeispiele sind Lehrrechnungen; sie sind keine Produktionsrezeptur und keine Betriebsfreigabe für eine Maschine. Die Alltagsbeispiele sind keine Messwerte und keine Lebensdauergarantie für ein Produkt.

Schauen wir uns Ihre Linie gemeinsam an.

Wenn Sie überlegen, einen Extruder mit Getriebe auf Direktantrieb umzurüsten, teilen Sie uns Schneckendrehzahl, Drehmoment und Ihre aktuellen Motordaten mit. Unsere Ingenieure bewerten gemeinsam mit Ihnen, welcher EMF SQME Motor zu Ihrer Linie passt.