01
Yeni reçine
- Petrol / doğal gaz girdileri
- Monomer → polimer üretimi
- Reçine tanesi veya tozu
Yaygın PE/PP yolunda etilen veya propilen polimerleştirilir. Extruder çoğu uygulamada hazır zincirleri işler; petrolü doğrudan plastiğe çevirmez.
Küçük bir granül,
kocaman bir dünya.
Su borusu, pencere profili, kablo kılıfı, ambalaj filmi… Hepsinin arkasında aynı temel fikir var: malzemeyi hazırlamak, kalıptan geçirmek ve ona sürekli bir şekil vermek.
Extruderin içini açalım. Ne yaptığını, hangi tipinin nerede kullanıldığını ve motorunun nasıl çalıştığını birlikte görelim.
Malzemenin yolculuğunu keşfetTeknik terimler açıklamalı. Çizimler hareketli. Hızınız size kalmış.
Oyun hamurunu biçimli bir delikten geçirince uzun bir yıldız veya silindir çıkar. Ekstrüzyonun temel fikri buna benzer. Sanayide malzeme, kontrollü bir kuvvetle “kalıp” denen şekillendirici açıklıktan geçirilir.
Extruder (ekstrüder) bu işi yapan makinedir. Bu rehberin ana örneği vidalı termoplastik extruder: küçük plastik taneleri alır, eritip homojenleştirir ve kalıba besler. Kauçuk, gıda, seramik ve metalde aynı şekillendirme fikri farklı hazırlık ve makine düzenleriyle uygulanır.
Enjeksiyonla farkı: Extruder genellikle sürekli bir kesit çıkarır. Enjeksiyonda kapalı kalıp çevrimler halinde doldurularak ayrı parçalar oluşturulur. Şişe ve tepsi gibi ürünlerde ekstrüzyondan sonra ilave şekillendirme gerekebilir.
Altı adımdan birini seçin. Çizimde ilgili bölgeyi izleyin; ayrıntıyı kendi hızınızda açın. Örnek: üç bölgeli tek vidalı termoplastik extruder.
Dar ekranda çizimi sağa–sola kaydırabilirsiniz. Adım seçince ilgili bölüm görünür.
Granül veya toz, besleme hunisinden silindire girer. Bazı reçineler önce kurutulur; renk ve katkılar ölçülerek eklenir. Besleme boğazının soğutulması, malzemenin girişte yapışmasını önleyebilir.
Huni yalnızca depolar. Gravimetrik besleyici ise tartarak kg/saat değerini kontrol eder. Nem hassasiyeti olan reçinede gerekli kurutmayı atlamak, ürünün içinde kabarcık ve malzeme bozulmasına yol açabilir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Beyaz bir profil için yalnız “beyaz granül” sipariş etmek yetmez. Polimer türü, pigment, dış ortam dayanımı ve profilin mekanik beklentileri birlikte tanımlanır.
Vida kendi ekseninde döner; malzeme, vida kanalları ve silindir yüzeyiyle etkileşerek kalıba doğru taşınır. Silindir sabittir. Sürekli çalışan standart extruderde vida ileri–geri pompalanmaz.
Tek vidada taşıma; yüzey sürtünmesi, vida geometrisi ve dolulukla ilişkilidir. Vida bir matkap gibi malzemeyi delmez. Bazı özel yoğurucularda eksenel hareket de vardır; bu farklı bir makine ailesidir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Vida aynı devirde dönüyor diye aynı kg/saat elde edilmez. Hammadde değişimi, besleme sorunu veya aşınma, vidaya giren ve ileri taşınan miktarı değiştirebilir.
Termoplastik malzeme, silindirden gelen ısı ve vida hareketinin oluşturduğu kayma etkisiyle akabilir hale gelir. Klasik üç bölgeli vidada kanalın sığlaşması, katı yatağın sıkışmasına ve erimeye yardımcı olur.
Kayma, malzemenin komşu tabakalarının farklı hızlarda hareket etmesidir. Bunun için harcanan mekanik enerji ısıya dönüşür. Bu nedenle çalışan bir extruderde bazen ısıtıcı kadar soğutma da gerekir. Her reçinenin ve vida tasarımının erime davranışı aynı değildir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Sararma yalnız pigment sorunu olmayabilir. Malzemenin sıcaklık geçmişi ve içeride fazla beklemesi de incelenir. Tek bir kusurdan kesin neden çıkarılmaz.
Son bölgede eriyik daha düzenli hale getirilir ve kalıbın direncini aşacak basınç oluşturulur. Çift vidalı kompaund makinelerinde ayrıca yoğurma blokları, yan besleyiciler ve gaz alma bölümleri bulunabilir.
Dağıtıcı karıştırma, katkıyı her yere yayar. Dispersif karıştırma ise yoğun topakları parçalar. Fazla mekanik etki, ısıya hassas reçineye veya cam elyafın uzunluğuna zarar verebilir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Cam elyafı eklediniz ama uzun lifleri aşırı kırdınız. Tartımda doğru oranı görmek, hedef mekanik özelliği tek başına garanti etmez.
Yerel olarak katkı zengini ve katkı fakiri bölgeler oluşur. Ortalama reçete doğru olsa bile her nokta aynı özellikte olmayabilir.
Aynı sayıdaki parçacık daha geniş alana dağılmıştır. Hedeflenen etkiye ulaşmak için dağılım kadar topakların açılması ve polimerle uyum da önemlidir.
Kavramsal çizim: parçacıklar büyütülmüştür; gerçek bir mikroskop görüntüsü değildir.
Eriyik, uygulamaya uygun filtre ve adaptörlerden geçerek kalıba ulaşır. Halka biçimli açıklık boru veya film tüpü; düz yarık film veya levha; özel açıklık profil oluşturur.
Kalıp, kapalı bir enjeksiyon kalıbı gibi tek tek parça doldurmaz; akış süreklidir. Çıkışta şişme, ardından çekme ve soğuma görülür. Bu yüzden kalıp ölçüsü, bitmiş ürün ölçüsüyle her zaman birebir aynı değildir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Ambalaj filmindeki bir delik, kalıptan önce taşınan katı bir parçacıktan kaynaklanabilir. Kalıp açıklığını değiştirmek, o kirlenmenin kaynağını ortadan kaldırmaz.
Kalıptan çıkan ürün hâlâ yumuşaktır. Boruda kalibrasyon ve soğutma, filmde hava veya soğuk merdane, granülde kesme ve soğutma devreye girer. Hat sonundaki çekici veya sarıcı da kaliteyi etkiler.
Extruder tek başına bütün üretim hattı değildir. Aynı eriyik debisinde çekiş hızı artarsa ürünün birim uzunluğuna daha az malzeme düşer. Et kalınlığı, film geometrisi ve soğutma birlikte değerlendirilir.
Parçayı açın: yapısını, görevini ve kullanımdaki etkisini birlikte inceleyin.
Öğretici örnek: Aynı malzeme debisinde çekici hızlanırsa metre başına düşen malzeme azalır. Boru çapını da sabit varsaydığımız basit örnekte duvar incelir. Gerçek hatta diğer ölçüler de izlenir.
Turuncu hareket, malzemenin net ilerleme yönünü anlatır; gerçek akışın tüm girdaplarını göstermez. Vida çizgileri dönüşü temsil eder. Çizim bir mühendislik ölçülendirmesi veya akış simülasyonu değildir.
Granül, malzemenin biçimi. Polimer, ana yapısı. Reçete ise polimerle birlikte hangi bileşenlerin kullanıldığını anlatır. Bunları ayırınca “bu ürün neden böyle davranıyor?” sorusu daha kolay yanıtlanır.
Yalnız reçine, önceden eklenmiş koruyucu katkılar veya çok bileşenli bir kompaund… Dışarıdan benzer görünen tanelerin içerikleri farklı olabilir.
Yaygın PE/PP yolunda etilen veya propilen polimerleştirilir. Extruder çoğu uygulamada hazır zincirleri işler; petrolü doğrudan plastiğe çevirmez.
PIR, üretim kaynaklı; PCR, kullanım sonrası kaynaklı akışı anlatır. Kaynağı ve önceki kullanım geçmişi kaliteyi etkiler. Bazı hatlar uygun kırığı doğrudan işler.
Bu, yenilenebilir kaynaklı bir üretim örneğidir. Biyo esaslı olmak, doğada kendiliğinden parçalanmak anlamına gelmez; köken ile kullanım sonu davranışı ayrı konulardır.
Bir aileyi seçin. Ailenin adı başlangıç bilgisidir; gerçek üretimde ürün sınıfı, katkılar ve tedarikçi verisi gerekir.
Polimer ailesi, ürün sınıfı, parti numarası, katkı/takviye bilgisi; uygun sıcaklık, kurutma ve kullanım önerileri. Akış indeksi (MFR/MFI) belirli sıcaklık ve yük altında ölçülür; farklı test koşullarındaki sayılar doğrudan karşılaştırılmaz.
Yoğunluk, hedef mekanik özellikler ve kullanım ortamı birlikte okunur. Teknik veri föyü tipik özellikleri anlatabilir; parti belgesi ve ürün şartnamesi farklı amaçlara hizmet eder. Son üründeki performans, proses ve gerekli testlerle doğrulanır.
Katkılar tek bir amaç için kullanılmaz. Renk, ömür, esneklik, darbe davranışı veya yüzey özelliği değişebilir. Bir aileyi seçip kaynağını, görevini ve bunun kullanıcı için ne anlama geldiğini inceleyin.
TiO₂, karbon siyahı, organik pigmentler
Fenolik antioksidanlar ve fosfitler
UV soğurucular ve HALS
Kalsiyum/çinko esaslı stabilizatör paketleri
Kalsiyum karbonat (CaCO₃), talk
Kısa cam elyaf
PVC için uygun plastikleştiriciler
Uygun elastomer veya akrilik darbe düzenleyici
ATH, MDH veya uygun fosfor esaslı sistemler
Erukamid gibi slip katkıları; silika antiblock
Uyumlaştırıcılar ve uygun zincir uzatıcılar
Yalnız hesabı göstermek için: 100 kg toplam karışım içinde 2 kg masterbatch kullandığımızı ve bu masterbatch’in %40’ının pigment olduğunu varsayalım.
Son karışımdaki pigment oranı %0,8 olur. Kalan 1,2 kg, örnekte taşıyıcı ve diğer bileşenlerdir. Yani %2 masterbatch eklemek, %2 saf pigment eklemek değildir.
Bu sayılar üretim reçetesi veya doz önerisi değildir; yalnız kütle hesabı örneğidir. Gerçek oran, ürün föyü ve hedeflenen özelliklerle belirlenir.
Polimerle uyum, dozaj, dağılım, ısıl geçmiş ve kullanım koşulları birlikte belirleyicidir. Bir özelliği iyileştirirken diğeri değişebilir: daha rijit olmak, mutlaka daha darbe dayanımlı olmak değildir.
Ürünü seçmek ilk adım. Malzemenin toz mu granül mü olduğu, karıştırma ihtiyacı ve istenen kalite, makine ailesini değiştirir. Her üründe hammaddenin kaynağını ve kullanıcıya etkisini de açıp inceleyebilirsiniz.
15 ürün grubu gösteriliyor
PE / HDPE, PP
Genellikle tek vidalı
Hazır reçineyi kararlı debiyle eritip halka kalıba beslemek temel iştir.
Çok katmanlı boruda birkaç extruder tek bir başlığı besleyebilir. Çapı yalnızca vida değil, kalıp ve hat sonu da belirler.
PVC kuru karışım; dolgu ve stabilizatörler
Çoğunlukla ters dönen çift vidalı; paralel veya konik
Toz karışımı kontrollü taşımak ve ısıya hassas PVC’yi uygun plastikleşmeyle işlemek gerekir.
“Bütün PVC yalnız çift vidada işlenir” doğru değildir. Granül PVC ve uygun reçetelerde tek vidalı çözümler de bulunur.
LDPE, LLDPE, HDPE ve karışımları
Genellikle tek vidalı; katman başına ayrı extruder olabilir
Eriyik halka kalıptan tüp çıkar; hava ile şişirilerek ince film balonu oluşturulur.
Bu film şişirmedir. Şişe üreten ekstrüzyon şişirme, farklı bir kalıp ve çevrim kullanır.
PE, PP, PET, PS, ABS gibi termoplastikler
Tek vidalı; PET veya hat içi karışımda çift vidalı seçenekler
Düz yarık kalıp geniş bir eriyik şeridi oluşturur; merdaneler soğutur ve yüzeyi düzenler.
Levha daha sonra termoform ile kap veya tepsiye dönüşebilir. Extruder tek başına tepsiyi oluşturmaz.
PE, PVC, uygun HFFR veya çapraz bağlanabilir bileşikler
Kaplamada genellikle tek vidalı; bileşik hazırlamada çift vidalı
İletken tel çapraz kafadan geçer; eriyik telin çevresini sarar.
Kablo bileşiği üretmek ile hazır bileşiği tele kaplamak iki ayrı iştir. İletkenin kendisi plastik extruderde üretilmez.
Polimer + pigment / mineral / cam elyaf / katkı
Yaygın olarak aynı yönde dönen çift vidalı
Katkıyı dağıtmak, topakları açmak, gerekirse gaz almak ve reçeteyi tutarlı üretmek gerekir.
Masterbatch yoğun katkı taşıyan bir ara üründür; çoğunlukla sonraki üretimde başka reçineyle seyreltilir.
Ayıklanmış, uygun hazırlanmış plastik kırığı / film atığı
Tek veya çift vidalı; bazen iki kademeli hat
Atığın beslenmesi, filtrelenmesi, gazının alınması ve gereken katkıyla iyileştirilmesi gerekir.
Extruder her karışık atığı aynı kaliteye dönüştürmez. Malzeme ayrımı, kirlilik ve nem sonucu doğrudan değiştirir.
Ahşap unu / doğal lif + PE, PP veya PVC
Reçeteye göre çift vidalı; hazır granülle tek vidalı seçenek
Dolguyu polimere dağıtmak, nemi kontrol etmek ve lifin ısıdan zarar görmesini sınırlamak gerekir.
Kompaund önce granül yapılıp ikinci hatta şekillendirilebilir; doğrudan şekillendiren hatlar da vardır.
Önceden hazırlanmış kauçuk karışımı veya silikon
Özel kauçuk extruderi; sıklıkla tek vidalı
Yoğun karışım kontrollü sıcaklıkta taşınır ve biçimlendirilir; erken vulkanizasyon önlenir.
Soğuk beslemeli ve sıcak beslemeli tasarımlar farklıdır. Bir lastik sırtının farklı bileşenleri birden fazla extruderle aynı kafada birleştirilebilir.
Un / nişasta / protein + su ve reçete bileşenleri
Sıklıkla aynı yönde dönen çift vidalı pişirici extruder
Karıştırma, ısı ve mekanik iş; kıvamı, pişmeyi ve ürün dokusunu birlikte oluşturur.
Her gıda çıkışta şişmez. Yüksek nemli protein ürününde soğutma kalıbıyla lifli doku hedeflenebilir.
Öğütülmüş tahıl / protein / yağ / su
Tek veya çift vidalı pişirici extruder
Reçeteye uygun pişirme, yoğunluk ve tane yapısı hedeflenir.
Yüzen veya batan yem yalnız kalıp şekliyle belirlenmez; reçete ve proses koşulları da etkilidir.
İrmik / un + su
Hamur ekstrüzyon presi; yaygın tek vidalı şekillendirme
Hazırlanan hamur kalıptan geçirilerek makarna kesiti oluşturulur.
Standart kuru makarna şekillendirmesi, atıştırmalıkların yüksek sıcaklıklı ekstrüzyonla pişirilmesiyle aynı proses değildir.
Etkin madde + uygun polimer / yardımcı maddeler
Farmasötik tasarımlı çift vidalı
Sıcak eriyik ekstrüzyonda etkin madde taşıyıcıya dağıtılır; başka düzenlerde ıslak granülasyon yapılır.
Her etkin madde ısıya dayanmaz. HME ile ıslak granülasyon ayrı proseslerdir; ürün ve temizlik doğrulaması gerekir.
Nemli kil / seramik hamuru
Sıklıkla vakumlu vidalı extruder; özel şekillerde pistonlu seçenek
Hamur sıkıştırılır, içindeki hava azaltılır ve kalıptan sürekli kesit çıkarılır.
Burada plastik reçine eritilmez. Nem, hava boşlukları ve sonraki kurutma/pişirme kritik önemdedir.
Metal kütük; sıklıkla önceden ısıtılmış alüminyum
Koç / pistonlu ekstrüzyon presi
Büyük doğrusal kuvvet, metal kütüğü kalıptan geçirir. Geleneksel plastik extruderindeki dönen vida yoktur.
“Doğrudan/dolaylı metal ekstrüzyonu” kalıp ve malzeme hareketini anlatır; “direct drive” motor bağlantısını anlatır. İkisi aynı sınıflama değildir.
Vida sayısı, dönme yönü, geometrisi ve proses amacı ayrı özelliklerdir. Aynı makineyi tarif ederken hepsini birlikte kullanırız.
Bir vida, kararlı bir eriyik akışı.
Hazır termoplastik reçineden boru, film, levha ve kablo kaplama üretiminde yaygındır. Taşıma ve eritme görevini aynı vida yapar. Karıştırıcı veya bariyerli bölümler eklenebilir.
Güçlü yanı: uygulamaya uygun tasarlandığında sade, verimli ve kararlı şekillendirme. Sınırı: yoğun katkı dağıtma ve çoklu beslemede her zaman en uygun çözüm değildir.
Karıştırma için esnek bir proses hattı.
Her iki vida aynı yönde döner. İç içe geçen tasarımlarda malzeme iki vida arasında aktarılır. Modüler taşıma elemanları ve yoğurma blokları, reçeteye göre farklı işler yapar.
Kompaund, masterbatch, bazı geri dönüşüm, gıda ve ilaç proseslerinde yaygındır. “Kendini sıyıran” geometri, temizlik veya ürün değişiminde doğrulama gerekmediği anlamına gelmez.
İki vida, karşıt yönde ve sabit çapla.
Vidalar birbirine zıt döner; eksenleri paraleldir. İç içe geçen, PVC işlemeye uyarlanmış tasarımlar; kuru karışımı taşımak, plastikleştirmek ve kalıba düzenli beslemek için kullanılır.
Sert PVC boru ve profil tipik örneklerdir. Ters dönen her makinenin aynı olduğu varsayılmaz; vida geometrisi ve çalışma aralığı önemlidir.
Girişte daha geniş, çıkışa doğru daha dar.
Vida çapı besleme tarafından uç tarafına doğru küçülür. Konik geometri, besleme hacmi ve arka taraftaki tahrik yerleşimi açısından farklı bir tasarım olanağı sunar.
PVC profil ve boruda yaygındır. Konik/paralel seçimini yalnız kapasiteye bağlamayın; reçete, dolgu oranı, ürün ve makine üreticisinin proses verisi belirleyicidir.
Merkez milin çevresindeki planet miller, malzemeyi ince tabakalara yayar. Geniş temas yüzeyiyle ısı alışverişi ve kontrollü karıştırma hedeflenir. PVC, yapıştırıcı, silikon ve özel bileşiklerde kullanılır.
Özel mil hem döner hem eksen boyunca ileri–geri hareket eder. Silindirdeki pimlerle birlikte karıştırır. Kablo bileşiği gibi ısı veya kaymaya hassas karışımlarda alternatif olabilir; çoğunlukla ayrı boşaltma elemanı kullanılır.
Dönme yerine doğrusal itme kuvveti kullanır. Metal ekstrüzyon presi en belirgin örnektir. Malzeme kütükler halinde beslenebilir; sürekli vidalı plastik ekstrüzyonu ile aynı çevrimde çalışmaz.
İlk makine eritme veya karıştırmayı; sonraki makine soğutma, gaz alma ya da basınç oluşturmayı üstlenebilir. “İki kademeli” ifadesi, bir silindirin içinde iki vida bulunduğu anlamına gelmez.
Birden fazla eriyik akışı, ortak kalıp veya başlıkta birleştirilir. Örneğin üç extruder; dış katman, bariyer ve iç katmanı oluşturabilir. Çift vida = bir makinenin içindeki iki vida. Ko-ekstrüzyon = birden çok akıştan katmanlı ürün. Katman sayısı ile extruder sayısı her düzende birebir olmak zorunda değildir.
Aynı eritme fikri, farklı kalıp ve hat sonu ekipmanlarıyla farklı ürünlere dönüşür. Bir hattı seçip malzemenin izlediği sırayı görün.
PE/PP için tipik bir hat. Kalibratör, yumuşak boruya ölçüsünü kazandırır. PVC toz karışımında extruder tipi çoğunlukla değişir.
Balonun iç havası genişlemeyi, dıştaki hava halkası soğutmayı sağlar. Çekiş ve şişirme oranı film geometrisini etkiler.
Film ve levhada ana fikir benzerdir; kalınlık, reçine ve hat ekipmanı değişir. Soğutma kapasitesi hat hızını sınırlayabilir.
Şerit granülleme örneğinde şeritler önce soğur, sonra kesilir. Su altı granüllemede kesim kalıp yüzünde yapılır; sıra yönteme göre değişir.
Tel hızı ile eriyik debisi uyumlu olmalıdır. Bazı yalıtımlarda ayrıca çapraz bağlama / kürleme aşaması bulunur.
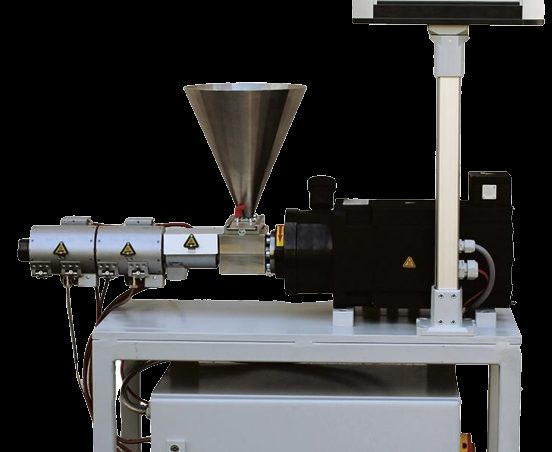
Fotoğraf: EMF Motor uygulama arşivi. Ürün çizimleri ve kesitler: bu rehber için hazırlanmış temsili çizimler.
Önce mekanik bağlantıya bakalım. Sonra motor teknolojisini ayıralım: “senkron motor”, “servo” ve “doğrudan tahrik” aynı şeyi tarif etmez.
Motorun hareketi önce kayış–kasnak, sonra redüktör üzerinden vidaya iletilir. Kasnak ve dişli oranları birlikte vida devrini belirler.
Motor, kaplin üzerinden redüktöre bağlanır. Dişliler devri düşürür ve torku yükseltir. Motorun makineye yakın olması, redüktör olmadığı anlamına gelmez.
Yüksek torklu motor, redüksiyon dişlisi olmadan vidaya bağlanır. Tek vida örneğinde motor devri vida devrine eşittir. Bağlantı; içi boş mil, spline, kama veya uygun kaplinle yapılabilir.
Yaygın düzende bir motorun gücü özel dişli kutusunda iki çıkış miline dağıtılır. Kutunun görevi yalnız hız düşürmek değil, dönme yönünü ve vidaların birbirine göre konumunu korumaktır.
Görünen motorun arkasında elektrik, mekanik aktarım ve yük taşıma görevleri var. Her parçayı aynı sorularla inceleyin.
| Teknoloji | Nasıl düşünmeli? | Neye dikkat etmeli? |
|---|---|---|
| Asenkron AC + sürücü | Değişken hızlı endüstriyel tahrikte yaygın. Sıklıkla redüktörle birlikte kullanılır. | Düşük hızda soğutma, sürekli tork, geri besleme ve sürücü kapasitesi. |
| Senkron / kalıcı mıknatıslı | Uygun tasarımda yüksek tork yoğunluğu ve verim sunabilir; redüktörlü veya redüktörsüz olabilir. | Gerçek tork–hız eğrisi, sürücü uyumu, sıcaklık ve mıknatıs sınırları. |
| Servo tahrik | Motor, sürücü ve geri beslemenin hassas hareket kontrolü için birlikte çalışmasıdır. | Servo etiketi “mutlaka redüktörsüz” demek değildir. Sürekli prosesin tork ve termal ihtiyacı esas alınır. |
| DC motor | Eski ekstrüzyon hatlarında karşılaşılabilir; geniş hız kontrolü için kullanılmıştır. | Fırça / kolektör bakımı, yedek parça ve modernizasyonda çalışma noktalarının korunması. |
| Hidrolik / elektrohidrolik | Metal presinde yüksek doğrusal kuvvet üretmek için yaygındır; bazı özel vida tahriklerinde hidrolik motor da kullanılabilir. | Pompa, valf, yağ sıcaklığı ve toplam sistem kayıpları. Pres kuvvetiyle vida torku birbirine karıştırılmaz. |
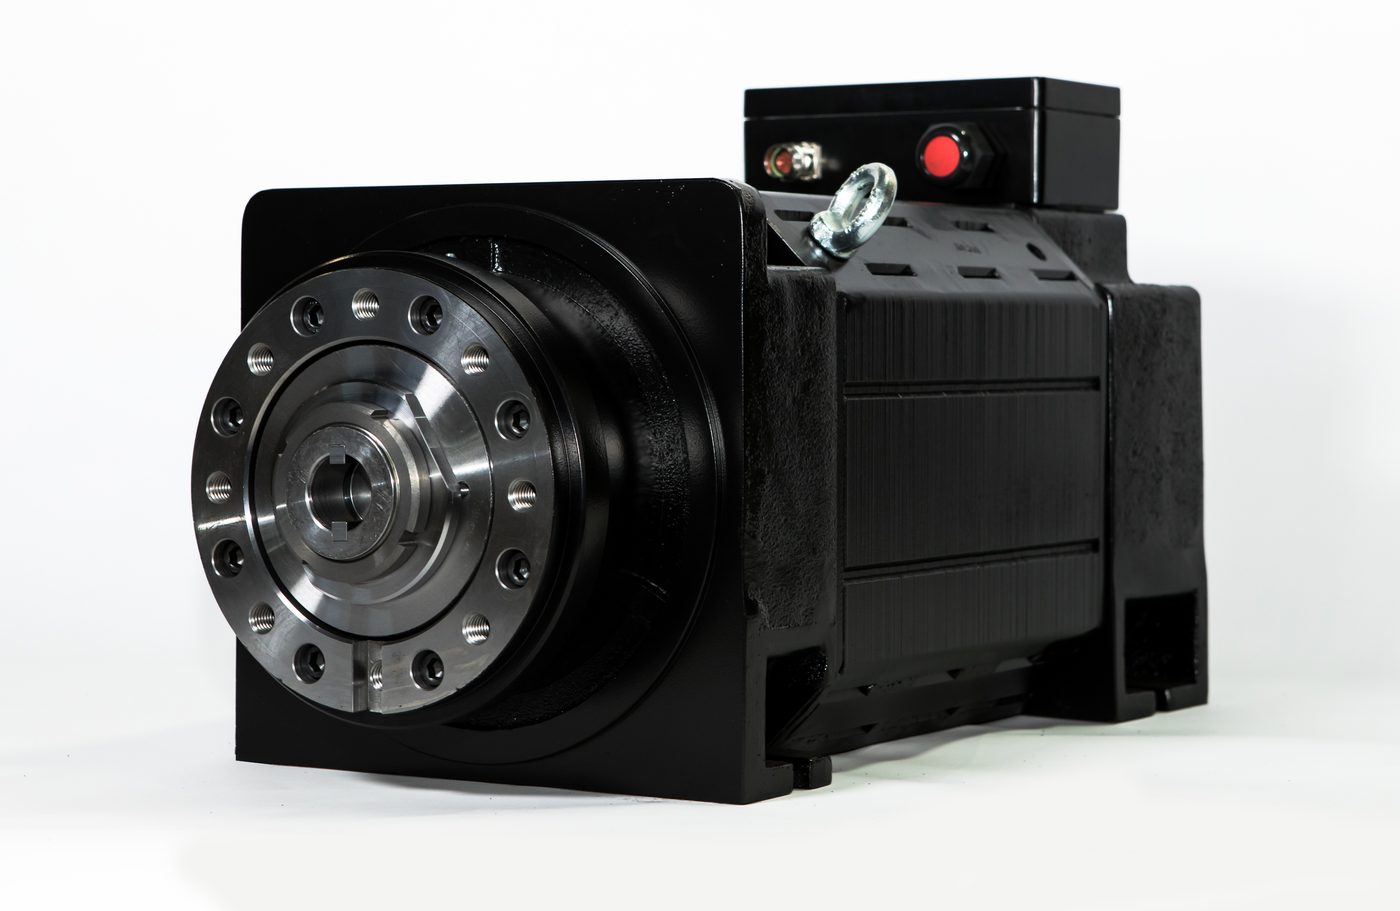
Tasarruf oranı yalnız motor etiketinden çıkarılmaz. Önce / sonra ölçümleri aynı ürün, iyi ürün debisi ve sistem sınırıyla karşılaştırılır.
EMF extruder motorlarını inceleyin →Motor seçimini anlamak için önce hangi işin hangi büyüklükle tarif edildiğini ayıralım.
Bu öğretici örnekte vida torku 1.000 Nm sabit. Sürgüyü değiştirin; milde gereken mekanik gücü görün.
Bir motor seçim aracı değildir. Gerçek motorun sürekli torku, hız aralığı ve soğutma sınırları ayrıca kontrol edilir.
1.000 × 60 ÷ 9.550
Motor milinde 30 kW ve 1.500 dev/dak olduğunu varsayalım. Motor torku 9.550 × 30 ÷ 1.500 ≈ 191 Nm olur. Redüksiyon oranı 15:1 ise vida 100 dev/dak döner.
Yalnız bu örnek için redüktör verimini %95 kabul edersek: vida torku 191 × 15 × 0,95 ≈ 2.722 Nm, vida gücü ise 30 × 0,95 = 28,5 kW olur. Redüktör enerji üretmez; hız azalırken tork artar ve bir miktar enerji kaybolur.
Redüktörsüz bir motor aynı çalışma noktasını karşılayacaksa 100 dev/dak’da yaklaşık 2.722 Nm sağlamalıdır. “İkisi de 30 kW” demek tek başına eşdeğerlik göstermez. Buradaki %95 ölçülmüş bir ürün verisi değildir; hesap öğretmek için seçilmiş varsayımdır.
Bu denklem mekanik mil gücüne aittir. Şebekeden çekilen güç; sürücü ve motor kayıpları nedeniyle farklıdır. Çift vidalı sistemde toplam çıkış gücü, her milin T × n katkısının toplamıdır; katalogda torkun mil başına mı toplam mı yazdığı kontrol edilir.
Fanlar için kullanılan hızın küpüyle güç yaklaşımı, extruder vidasına doğrudan uygulanmaz. Vida torku; reçine, sıcaklık, doluluk, basınç, geometri ve reçeteyle değişir. Daha düşük hız, her durumda daha düşük kWh/kg anlamına gelmez.
Bir düğmeyi çevirmek birden fazla sonucu etkiler. Hedef; yalnız fazla üretmek değil, aynı kalitede ve kararlı üretmektir.
| Parametre | Basit anlamı | Neyi etkiler? |
|---|---|---|
| Vida devri | Vidanın dönüş hızı | Debi, doluluk, mekanik enerji ve eriyik sıcaklığı. Debi her proseste hızla birebir orantılı değildir. |
| Besleme debisi | Saatte giren malzeme miktarı | Özellikle kontrollü / aç beslemeli çift vidada doluluk ve özgül enerji. Besleyici ayarı ile vida devri birlikte değerlendirilir. |
| Silindir sıcaklığı | Her bölgenin metal sıcaklığı için hedef | Isı alışverişi ve plastikleşme. Gösterilen bölge sıcaklığı, eriyiğin gerçek sıcaklığıyla aynı değildir. |
| Kafa basıncı | Kalıp önündeki akış direncinin göstergesi | Filtre kirliliği, kalıp direnci ve akış koşulları. Ani yükseliş tek başına arıza nedenini kanıtlamaz. |
| Motor torku / yükü | Vidayı çevirmek ne kadar zor? | Malzeme viskozitesi, doluluk ve mekanik sınırlar. Yük göstergesinin yüzde veya Nm karşılığı sürücüye göre okunur. |
| Vakum / gaz alma | Eriyikten uçucu maddeyi uzaklaştırma | Nem, hapsolmuş hava ve gazların yönetimi. Her makinede bulunmaz; kurutmanın yerine otomatik olarak geçmez. |
| Çekiş / sarma hızı | Ürünün hat sonunda ilerleme hızı | Birim uzunluk başına malzeme ve ürün ölçüsü. Soğutma ve eriyik debisiyle uyum gerekir. |
| kWh/kg | Bir kilogram iyi ürün başına elektrik | Karşılaştırmada aynı reçete, iyi ürün debisi ve ölçüm sınırı kullanılmalı. Yalnız motor ölçümü ile bütün hat ölçümü karıştırılmaz. |
Vida çapı (D): Vidanın kanat uçları üzerinden ölçülen dış çapıdır. “90’lık extruder” çoğunlukla 90 mm vida çapını anlatır; ürünün çapını anlatmaz.
L/D: Etkin vida boyunun çapına oranıdır. D = 60 mm ve L/D = 30 ise ilgili boy 1.800 mm’dir. Çift vida ve konik makinelerde üreticinin boy/çap tanımı kontrol edilir. Daha uzun vida her reçetede daha iyi değildir.
Kanal derinliği ve sıkıştırma oranı: Klasik tek vidada besleme kanalının ve dozajlama kanalının geometrisiyle ilişkilidir. Kalıptaki basınç oranı değildir. Bariyerli ve özel vidalar üç basit bölgeden daha karmaşık olabilir.
Kapasite (kg/saat): Malzeme ve test koşuluna bağlıdır. Aynı çapta iki makine, farklı reçine ve vida tasarımında aynı debiyi vermez. Kurutucu, filtre, kalıp, soğutma ve çekici de kapasiteyi sınırlayabilir.
Özgül tork: Özellikle çift vida kataloglarında torkun belirli bir geometrik büyüklüğe göre normalize edilmiş halidir. Toplam Nm ile aynı sayı değildir; farklı üreticileri karşılaştırmadan önce tanımı ve “mil başına” notunu okuyun.
SME: Malzeme başına verilen özgül mekanik enerjidir. Ölçüm ve kayıp düzeltme tanımına bağlıdır; bütün hattın elektrik tüketimiyle aynı gösterge değildir.
Belirti, tek başına kök nedeni söylemez. Aşağıdaki bağlantılar, prosesi anlamak için bir başlangıçtır.
Nem, hapsolmuş hava, yetersiz gaz alma veya malzeme bozulması olası nedenlerdir. Reçinenin kurutma şartı, vakum durumu ve eriyik sıcaklığı birlikte incelenir.
Besleme, hız kontrolü, sıcaklık, basınç ve çekiş dalgalanması araştırılır. “Motor dalgalanıyor” sonucuna yalnız ürüne bakarak varılmaz.
Uzun bekleme, fazla ısı, ölü bölgeler veya kirlenme düşünülebilir. Reçete ve üretici temizleme prosedürü esas alınır.
Filtre tıkanması, düşük eriyik sıcaklığı, reçete değişimi veya mekanik problem olasılıkları incelenir. Basınç emniyeti ve korumalar devre dışı bırakılmaz.
Besleme yetersizliği, aşınma, kalıp/filtre direnci veya hat sonu sınırı olabilir. Motor gücünü artırmak tek başına çözüm olmayabilir.
Çalışan makinede sıcak yüzeyler, basınçlı eriyik ve dönen parçalar vardır. Bu sayfa proses mantığını öğretir; müdahale, başlatma ve durdurmada makine üreticisinin talimatı ve tesisin enerji izolasyonu prosedürü uygulanır.
Aşağıdaki zincirler öğretici örneklerdir. Tek bir belirti tek bir nedene bağlanmaz; malzeme, proses ve ürün ölçümleri birlikte değerlendirilir.
Bir cevaba dokunun. Doğru seçeneğin yanında nedenini de görün.
Bu çalışma, ekstrüzyonun temel mekanizmalarını ve yaygın uygulamalarını sadeleştirerek açıklar. Malzeme ve makine seçiminde ürün sınıfı, proses koşulları ve hedeflenen kullanım birlikte değerlendirilir.
Son içerik genişletmesi: 20 Ekim 2026. Şemalar ölçekli değildir. Tork ve karışım örnekleri öğretici hesaplardır; üretim reçetesi veya makine için çalışma onayı oluşturmaz. Günlük kullanım örnekleri bir ürüne ait ölçüm veya ömür garantisi değildir.
Redüktörlü bir extruderi doğrudan tahrike çevirmeyi düşünüyorsanız vida devri, tork ve mevcut motor bilgilerinizi paylaşın. Mühendislerimiz hattınıza uygun EMF SQME motorunu sizinle birlikte değerlendirsin.