Die Flasche auf Ihrer Produktionslinie ist egal, welcher Motor auf der Maschine installiert ist.
Was die Produktqualität bestimmt, ist die Schlauch. Wenn die Schlauchwanddicke variiert, variiert das fertige Teil. Wenn die Schraubgeschwindigkeit schwankt, schwankt die Wanddicke. Wenn die Drehmomentabgabe inkonsistent ist, steigt der Schrott. Beim Blasformen wird die Produktqualität oft lange vor dem Eintreten der Luft in die Form entschieden.
Deshalb werden mehr Maschinenbauer und -prozessoren den Antriebsstrang hinter der Extruderschraube neu bewerten.
Traditionelle Blasformsysteme setzen typischerweise auf die Kombination aus Wechselstrommotor, Getriebe, Hydrauliksystem und Band- oder Kettengetriebe. Die Architektur ist bekannt und bewährt, aber sie führt auch Drehmomentwelligkeit, mechanische Verluste, Wartungsbedarf und unnötigen Energieverbrauch ein.
Die direkte Antriebstechnik nähert sich dem Problem anders. Anstatt die Antriebsbeschränkungen zu kompensieren, entfernt sie die Komponenten, die sie erzeugen.
Für Anlagenmanager, Maschinenbauer und Engineering-Teams, die die Schlauchdickenkontrolle verbessern, Schrott reduzieren und Betriebskosten senken wollen, stellt sich nicht mehr die Frage, ob Direktantrieb funktioniert. Ob der Nutzen den Ersatz des konventionellen Antriebsstrangs rechtfertigt.
EMF Motor veröffentlicht Blasform-Anwendungsdaten.
Die Regelung der Schlauchdicke beginnt an der Schnecke
Jede Drehung der Extruderschraube beeinflusst die Schlauch.
Wenn die Drehzahl variiert, sogar leicht, ändert sich der Polymerfluss. Diese Veränderungen erscheinen als Wanddickenvariation, inkonsistente Gewichtsverteilung und erhöhte Prozessinstabilität.
Bei konventionellen Blasformmaschinen tragen mehrere Faktoren zu diesen Schwankungen bei:
- Unregelmäßigkeiten bei der Gangbox-Rückspiel- und Fanggerät-Versuchsführung
- Motorzäunungseffekte bei geringer Geschwindigkeit
- Reduzierte Steifigkeit der Kontrolle während des langsamen Betriebs
- Hydraulische Druckschwankungen in Akkumulatoren
Das Ergebnis ist eine Variation der Schlauchdicken, die die Betreiber oft durch Zugabe von Material, Erweiterungstoleranzen oder Erhöhung der Schrottzuteilungen kompensieren.
Die versteckten Kosten sind nicht nur verschwendetes Polymer, sondern auch reduzierte Prozessfähigkeit.
Warum Direktantrieb die Genauigkeit der Wanddicke verbessert
Ein Direktantriebsblasmotor eliminiert das Getriebe, hydraulische Getriebekomponenten und mechanische Reduktionsstufen. Der Motor ist direkt an die Schraube angeschlossen, was das Verhalten des gesamten Extrusionsprozesses verändert.
Ohne Zahnräder gibt es kein Zahnnetz-Ripple. Ohne Gegenspiel gibt es keine verlorene Bewegung. Ohne hydraulische Verluste erreicht mehr Eingangsenergie den Prozess. Das Ergebnis ist eine glattere Schraubdrehung und ein stabilerer Polymerfluss.
Laut EMF Motor veröffentlicht Blasform-Anwendungsdaten, kann direkte Antriebstechnik erreichen ±2 % Genauigkeit der Schlauchwanddicken, volles Nenndrehmoment von 0 U/min, Drehzahlgenauigkeit von ±0,05%, bis zu 30 % niedrigeren Energieverbrauch und bis zu 97 % Motoreffizienz.
Für Anwendungen, bei denen die Konsistenz der Wanddicken die Produktqualität direkt beeinflusst, können diese Verbesserungen messbare Auswirkungen auf die Schrottrate und die Produktionsstabilität haben.
Warum kein Rastmoment entscheidend ist
Die meisten Diskussionen über Motoren konzentrieren sich auf die Energie. Blasformanwendungen sind anders. Die eigentliche Herausforderung ist die präzise Steuerung bei sehr niedrigen Geschwindigkeiten zu halten, und hier kämpfen herkömmliche Motoren oft.
Bei Änderungen der Rotorposition kann die Drehmomentleistung leicht ansteigen und fallen. Dieses Phänomen, bekannt als Rastmoment, wird bei geringer Geschwindigkeit spürbar und kann kleine Störungen in die Drehung der Schraube einbringen. In der Schlauchprogrammierung treten diese Störungen schließlich im Polymer auf.
Die fraktional verlaufende Wicklung von EMF soll diesen Effekt durch außergewöhnlich glattes Drehmoment im gesamten Betriebsbereich ausschalten.
Stabilere Drehung der Schraube. Stabilere Schlauchbildung. gleichmäßigere Wandstärke.
Speicherkopfanwendungen benötigen volles Drehmoment ab Stillstand
Die Akku-Kopfmaschinen stellen einzigartige Anforderungen an den Antriebsstrang. Die Schraube kann extrem langsam drehen müssen, während das Drehmoment hoch bleibt, und während der Füll- und Entladezyklen können sich die Drehmomentanforderungen schnell ändern.
Ein konventioneller Antrieb setzt bei diesen Betriebsbedingungen oft auf eine Kombination aus Getriebevervielfachung und hydraulischer Unterstützung. Ein direkter Antrieb Permanentmagnetmotor nähert sich dem Problem anders: Ein hohes Drehmoment steht direkt aus der Motorwelle auch im Stillstand zur Verfügung.
Dies ermöglicht eine präzise Steuerung über den gesamten Füll- und Entladezyklus ohne die mechanische Komplexität von Getrieben oder Hydrauliksystemen.
Wo Direktantrieb den größten Nutzen bietet
Die Direktantriebstechnik ist besonders wirksam bei:
Besondere Aufmerksamkeit verdienen mehrschichtige Anwendungen. Wenn mehrere Extruder verschiedene Materialschichten in das gleiche Produkt einspeisen, wird die konstante Leistung aus jeder Schicht kritisch. Kleine Variationen in einer Schicht können die gesamte Struktur des fertigen Teils beeinflussen.
Je anspruchsvoller das Dickenprofil, desto größer ist der Wert der stabilen Schraubsteuerung.
Direktantrieb gegenüber herkömmlichen Blasformantrieben
Statt Marken zu vergleichen, ist es nützlicher, Antriebsstrangarchitekturen zu vergleichen.
Durch die Beseitigung von Zwischenkomponenten reduzieren Direktantriebssysteme Übertragungsverluste, vereinfachen die Wartung und verbessern die Regelgenauigkeit.
Für viele Prozessoren ist der größte Vorteil keine Energieeinsparung. Es ist Prozessstabilität.
Wodurch sinkt der Energieverbrauch um 30 %?
Energieeinsparungen kommen nicht von einer einzigen Verbesserung. Sie kommen aus der Beseitigung mehrerer Verlustquellen. In einem konventionellen System:
- Getriebe erzeugen Reibungsverluste
- Hydrauliksysteme verbrauchen Pumpenleistung
- Ölkühlsysteme verbrauchen zusätzliche Energie
- Mehrere Übertragungsstufen reduzieren die Gesamteffizienz
Ein Direktantriebsmotor entfernt diese Verluste aus dem Antriebsstrang. Mit steigender Betriebszeit werden die jährlichen Einsparungen immer größer. Anlagen mit hochvolumiger Blasformfertigung sehen oft den größten wirtschaftlichen Nutzen, da sich die Energiereduktion jede Stunde ansammelt.
Können bestehende Maschinen nachgerüstet werden?
Ein häufiges Missverständnis ist, dass die Direktantriebstechnik eine neue Maschine benötigt. In Wirklichkeit können viele Blasformmaschinen nachgerüstet werden.
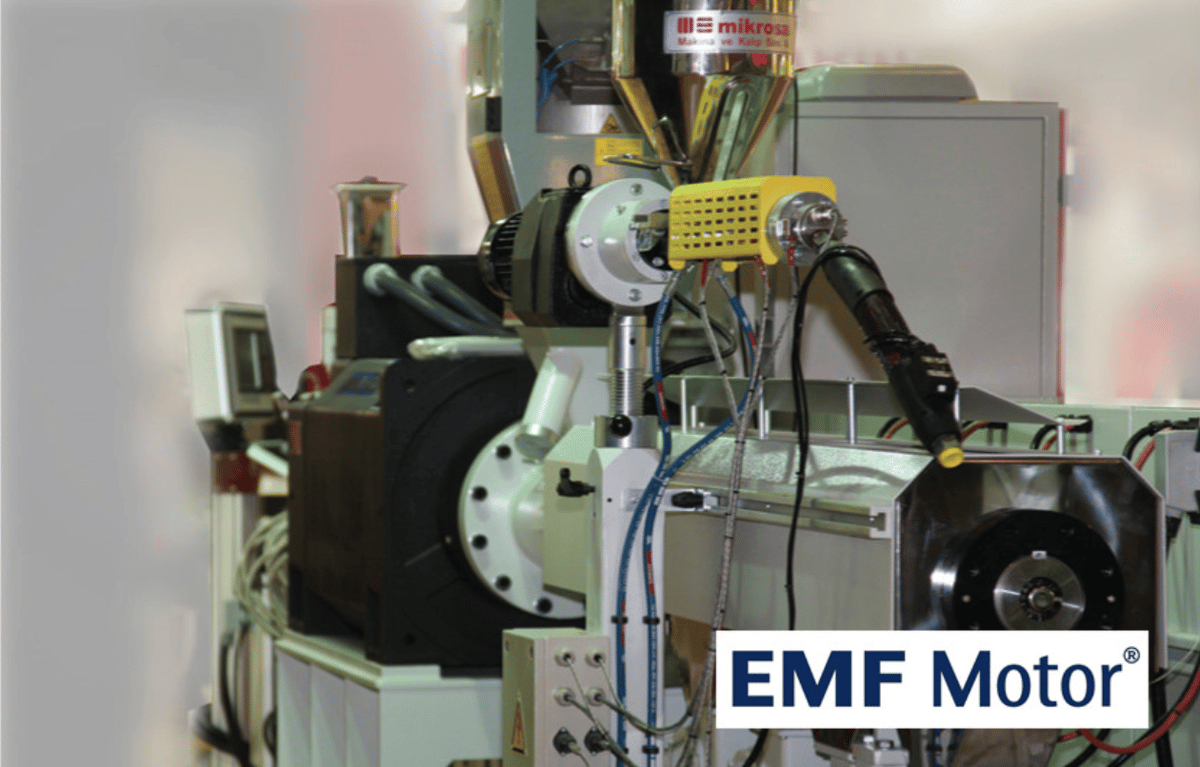
Die bestehenden Motor-, Getriebe-, Hydraulikantriebskomponenten und Getriebeelemente werden entfernt und durch einen einzigen Direktantriebsmotor ersetzt. Für viele Maschinenkonfigurationen kann die Nachrüstung mit minimaler Strukturänderung abgeschlossen werden.
Dadurch wird der direkte Antrieb zu einer praktischen Modernisierungsoption und nicht zu einer Greenfield-Only-Lösung.
Berechnen Sie Ihre Energieeinsparungen beim Blasformen
Jede Produktionslinie ist anders. Die genaueste Art, die direkte Antriebstechnologie zu bewerten, ist, sie mit Ihrer bestehenden Maschine zu vergleichen.
- Einbauleistung (kW)
- Schraubdrehzahlbereich (RPM)
- Jährliche Betriebsstunden
- Aktuelle Übersetzungsverhältnis
- Geschätzte Energieeinsparungen
- Direktantriebsmotor Größenänderung
- Überprüfung der Nachrüstung der Machbarkeit
- Erwartete Rückzahlungsfrist
Senden Sie Ihre Zahlen an das EMF Engineering Team →
Die Ergebnisse basieren auf Ihrer Maschine, Ihren Betriebsstunden und Ihren Produktionsbedingungen – keine allgemeinen Industrieannahmen.
Denn beim Blasformverfahren ist die Verbesserung der Wanddickenkontrolle nicht nur eine Qualitätsentscheidung. Es ist eine Entscheidung über Energie, Wartung und Rentabilität.