Üretim hattınızdaki şişe, makinede hangi motorun kurulu olduğuyla ilgilenmez.
Ürün kalitesini belirleyen parisondur. Parison et kalınlığı değişkenlik gösteriyorsa, bitmiş parça da değişkenlik gösterir. Vida hızı dalgalanıyorsa, et kalınlığı dalgalanır. Tork iletimi tutarsızsa, hurda oranı artar. Şişirme kalıplamada ürün kalitesi, hava kalıba girmeden çok önce belirlenmiş olur.
Bu nedenle daha fazla makine üreticisi ve işleyici, ekstrüder vidasının arkasındaki tahrik sistemini yeniden değerlendiriyor.
Geleneksel şişirme kalıplama sistemleri genellikle bir AC motor, redüktör, hidrolik sistem ve kayış ya da zincir aktarımının kombinasyonuna dayanır. Bu mimari bilinen ve kanıtlanmış olsa da, tork dalgalanması, mekanik kayıplar, bakım gereksinimleri ve gereksiz enerji tüketimi gibi sorunlar da beraberinde gelir.
Direct drive teknolojisi soruna farklı bir açıdan yaklaşır. Tahrik sistemi sınırlamalarını telafi etmek yerine, bu sınırlamaları yaratan bileşenleri ortadan kaldırır.
Parison kalınlık kontrolünü iyileştirmek, hurdayı azaltmak ve işletme maliyetlerini düşürmek isteyen tesis yöneticileri, makine üreticileri ve mühendislik ekipleri için artık soru direct drive'ın işe yarayıp yaramadığı değildir. Soru, bu faydaların konvansiyonel tahrik sistemini değiştirmeyi haklı çıkarıp çıkarmadığıdır.
EMF Motor, şişirme kalıplama uygulama verilerini yayımlamıştır.
Parison Kalınlık Kontrolü Vidada Başlar
Ekstrüder vidasının her dönüşü parisonu etkiler.
Dönüş hızı, çok az bile olsa değiştiğinde, polimer akışı değişir. Bu değişiklikler et kalınlığı farklılığı, tutarsız ağırlık dağılımı ve artan proses istikrarsızlığı olarak ortaya çıkar.
Geleneksel şişirme kalıplama makinelerinde, bu değişikliklere çeşitli faktörler katkıda bulunur:
- Redüktör boşluğu ve dişli kavraması düzensizlikleri
- Düşük hızda motor cogging etkileri
- Düşük hızlı çalışma sırasında azalan kontrol sertliği
- Akümülatör sistemlerindeki hidrolik basınç dalgalanmaları
Sonuç, operatörlerin genellikle malzeme ekleyerek, toleransları genişleterek veya hurda paylarını artırarak telafi ettiği parison kalınlık değişkenliğidir.
Gizli maliyet yalnızca israf edilen polimer değildir. Proses kapasitesinin azalmasıdır.
Direct Drive Teknolojisi Et Kalınlığı Hassasiyetini Neden İyileştirir
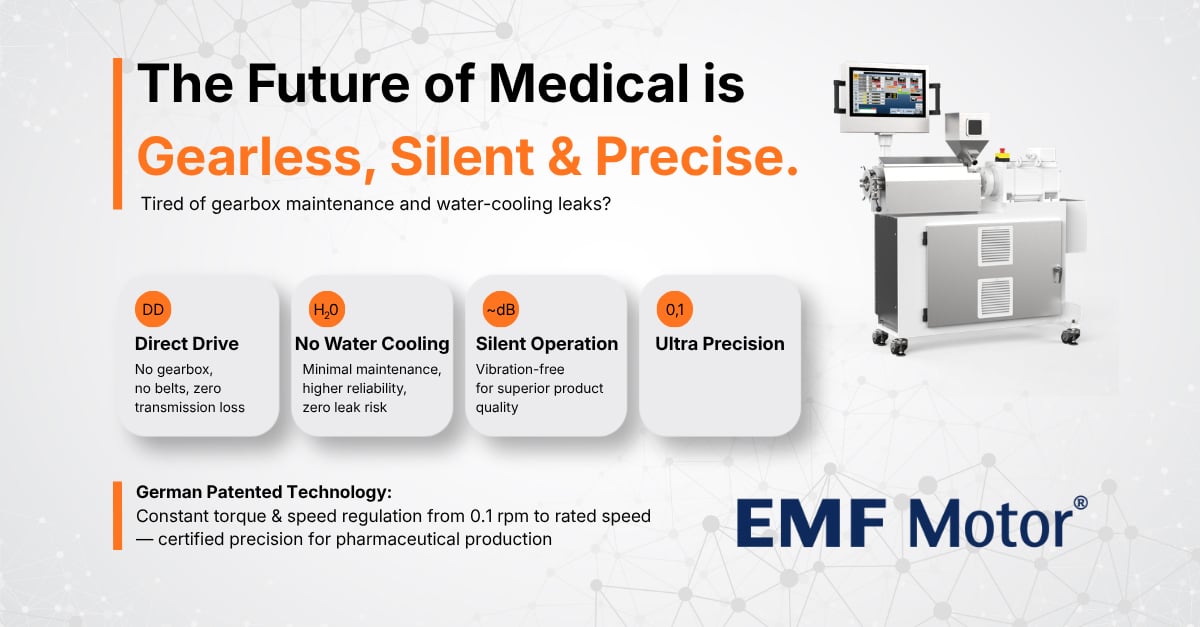
Bir direct drive şişirme kalıplama motoru; redüktörü, hidrolik aktarım bileşenlerini ve mekanik redüksiyon kademelerini ortadan kaldırır. Motor doğrudan vidaya bağlanır. Bu durum tüm ekstrüzyon prosesinin davranışını değiştirir.
Dişli olmadığında dişli kavraması dalgalanması olmaz. Boşluk olmadığında kayıp hareket olmaz. Hidrolik kayıp olmadığında, girdi enerjisinin daha fazlası prosese ulaşır. Sonuç, daha düzgün vida dönüşü ve daha kararlı polimer akışıdır.
EMF Motor'un yayımladığı şişirme kalıplama uygulama verilerine göre, direct drive teknolojisi ±%2 parison et kalınlığı hassasiyeti, 0 RPM'den itibaren tam nominal tork, ±%0.05 dahilinde hız hassasiyeti, %30'a varan daha düşük enerji tüketimi ve %97'ye varan motor verimi sağlayabilir.
Et kalınlığı tutarlılığının ürün kalitesini doğrudan etkilediği uygulamalarda, bu iyileştirmeler hem fire oranları hem de üretim kararlılığı açısından ölçülebilir bir etki sağlayabilir.
Sıfır Cogging Neden Önemlidir
Motorlar hakkındaki tartışmaların çoğu güce odaklanır. Şişirme kalıplama uygulamaları farklıdır. Gerçek zorluk, çok düşük hızlarda hassas kontrolü sürdürmektir ve geleneksel motorların genellikle zorlandığı nokta da burasıdır.
Rotor konumu değiştikçe, tork çıkışı hafifçe artıp azalabilir. Cogging olarak bilinen bu fenomen, düşük hızda daha fark edilir hale gelir ve vida dönüşüne küçük bozulmalar ekleyebilir. Parison programlama uygulamalarında, bu bozulmalar sonunda polimerde kendini gösterir.
EMF'nin fraksiyonel oluk (fractional-slot) sargı tasarımı, çalışma aralığı boyunca son derece pürüzsüz tork sağlayarak bu etkiyi ortadan kaldırmayı hedefler.
Daha kararlı vida dönüşü. Daha kararlı parison oluşumu. Daha tutarlı et kalınlığı.
Akümülatör Kafalı Uygulamalar Sıfır Hızda Tam Tork Gerektirir
Akümülatör kafalı makineler, güç aktarma organları üzerinde eşsiz talepler oluşturur. Vidanın yüksek torku korurken son derece yavaş dönmesi gerekebilir ve dolum ile boşaltma çevrimleri sırasında tork gereksinimleri hızla değişebilir.
Geleneksel bir güç aktarma sistemi, bu çalışma koşullarını sağlamak için genellikle redüktör çarpımı ile hidrolik desteğin bir kombinasyonuna dayanır. Direct drive sabit mıknatıslı motor ise soruna farklı bir şekilde yaklaşır: yüksek tork, dururken bile doğrudan motor şaftından elde edilebilir.
Bu, redüktörlerin veya hidrolik sistemlerin mekanik karmaşıklığı olmadan, tüm dolum ve boşaltma çevrimi boyunca hassas kontrol sağlar.
Direct Drive'ın En Büyük Değeri Nerede Ortaya Çıkar
Direct drive teknolojisi özellikle şu alanlarda etkilidir:
Çok katmanlı uygulamalar özel bir ilgi gerektirir. Birden fazla ekstrüderin aynı ürüne farklı malzeme katmanları beslemesi durumunda, her katmandan tutarlı çıkış sağlamak kritik önem kazanır. Bir katmandaki küçük değişimler, bitmiş parçanın tüm yapısını etkileyebilir.
Kalınlık profili ne kadar zorlayıcıysa, kararlı vida kontrolünün değeri o kadar artar.
Direct Drive'a Karşı Geleneksel Şişirme Kalıplama Güç Aktarma Sistemleri
Markaları karşılaştırmak yerine, güç aktarma mimarilerini karşılaştırmak daha faydalıdır.
Ara bileşenleri ortadan kaldırarak, direct drive sistemleri iletim kayıplarını azaltır, bakımı basitleştirir ve kontrol hassasiyetini artırır.
Çoğu üretici için en büyük avantaj enerji tasarrufu değildir. Süreç kararlılığıdır.
%30 Enerji Azalımını Ne Oluşturur?
Enerji tasarrufu tek bir iyileştirmeden gelmez. Birden fazla kayıp kaynağının ortadan kaldırılmasından gelir. Geleneksel bir sistemde:
- Redüktörler sürtünme kayıpları oluşturur
- Hidrolik sistemler pompa gücü tüketir
- Yağ soğutma sistemleri ek enerji tüketir
- Çoklu aktarım kademeleri genel verimi düşürür
Direct drive motor bu kayıpları tahrik sisteminden ortadan kaldırır. Çalışma saatleri arttıkça, yıllık tasarruflar giderek daha önemli hale gelir. Yüksek hacimli şişirme kalıplama üretimi yapan tesisler genellikle en büyük ekonomik faydayı görür, çünkü enerji azalımı hattın çalıştığı her saat birikir.
Mevcut Makineler Retrofit Edilebilir mi?
Yaygın bir yanlış kanı, direct drive teknolojisinin yeni bir makine gerektirdiğidir. Gerçekte, birçok şişirme kalıplama makinesi retrofit edilebilir.
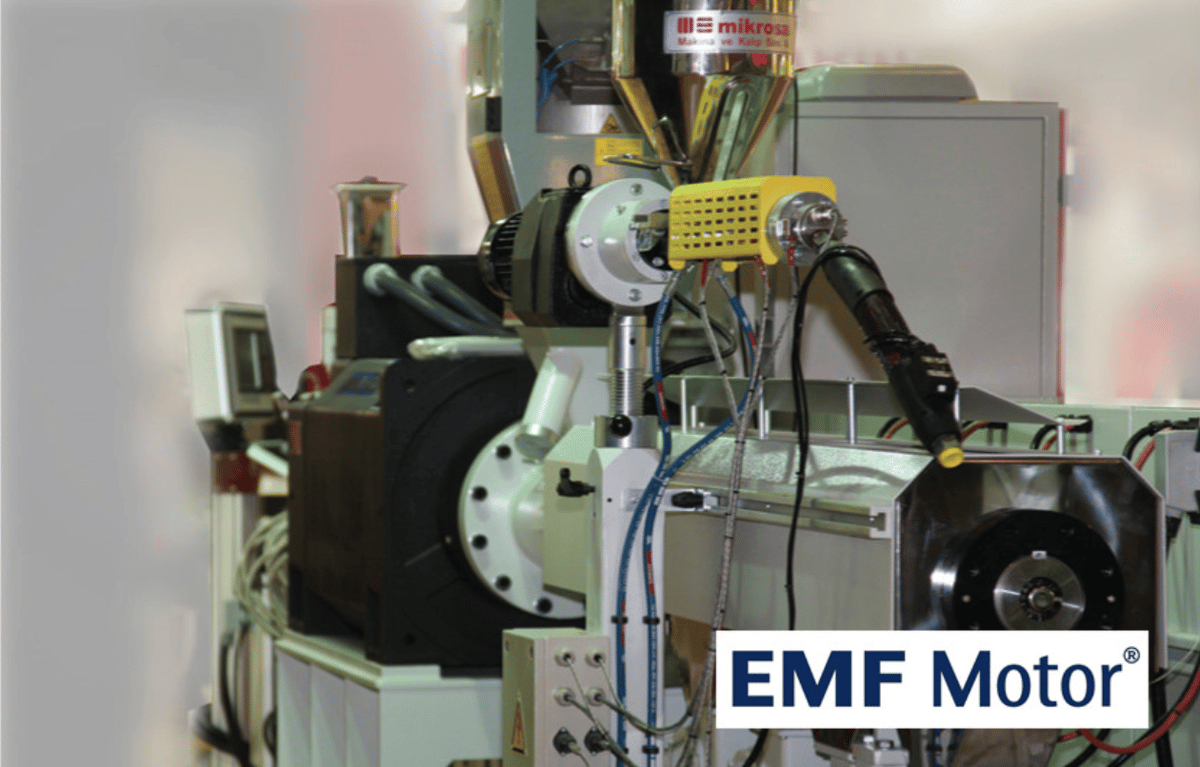
Mevcut motor, redüktör, hidrolik tahrik bileşenleri ve aktarım elemanları çıkarılır ve tek bir direct drive motor ile değiştirilir. Birçok makine konfigürasyonu için retrofit, minimal yapısal değişiklikle tamamlanabilir.
Bu, direct drive'ı sadece sıfırdan kurulan tesisler için değil, pratik bir modernizasyon seçeneği haline getirir.
Şişirme Kalıplama Enerji Tasarrufunuzu Hesaplayın
Her üretim hattı farklıdır. Direct drive teknolojisini değerlendirmenin en doğru yolu, onu mevcut makinenizle karşılaştırmaktır.
- Kurulu motor gücü (kW)
- Vida hız aralığı (RPM)
- Yıllık çalışma saatleri
- Mevcut redüktör oranı
- Tahmini enerji tasarrufu
- Direct drive motor boyutlandırması
- Retrofit uygulanabilirlik incelemesi
- Beklenen geri ödeme süresi
Verilerinizi EMF mühendislik ekibine gönderin →
Sonuçlar, genel sektör varsayımlarına değil, sizin makinenize, çalışma saatlerinize ve üretim koşullarınıza dayanmaktadır.
Çünkü şişirme kalıplamada, duvar kalınlığı kontrolünü iyileştirmek sadece bir kalite kararı değildir. Bu, bir enerji, bakım ve karlılık kararıdır.